Abstrakcyjny
W tym artykule omówiono zasady inżynieryjne, zastosowania i strategie projektowaniaZłożone 5-osiowe części do obróbki CNC. Bada, w jaki sposób jednoczesne sterowanie ruchem umożliwia wytwarzanie geometrii, które są niemożliwe na konwencjonalnych maszynach trójosiowych. Dyskusja dotyczy wyboru materiałów, zarządzania tolerancjami, zastosowań przemysłowych w sektorze lotniczym i medycznym oraz kluczowych wytycznych projektowych zapewniających łatwość produkcyjną. Znajdują się w nim także praktyczne wskazówki dla inżynierów oceniających dostawców.
Spis treści
- Zrozumienie podstawowej mechaniki obróbki 5-osiowej
- Obróbka symultaniczna a obróbka indeksowana: jaka jest różnica?
- Materiały i ich wpływ na strategię obróbki
- Osiąganie precyzji: tolerancje i wykończenie powierzchni
- Wytyczne projektowe dotyczące wykonalności
- Zastosowania branżowe i analizy przypadków
- Ocena partnera zajmującego się obróbką 5-osiową
- Często zadawane pytania
Zrozumienie podstawowej mechaniki obróbki 5-osiowej
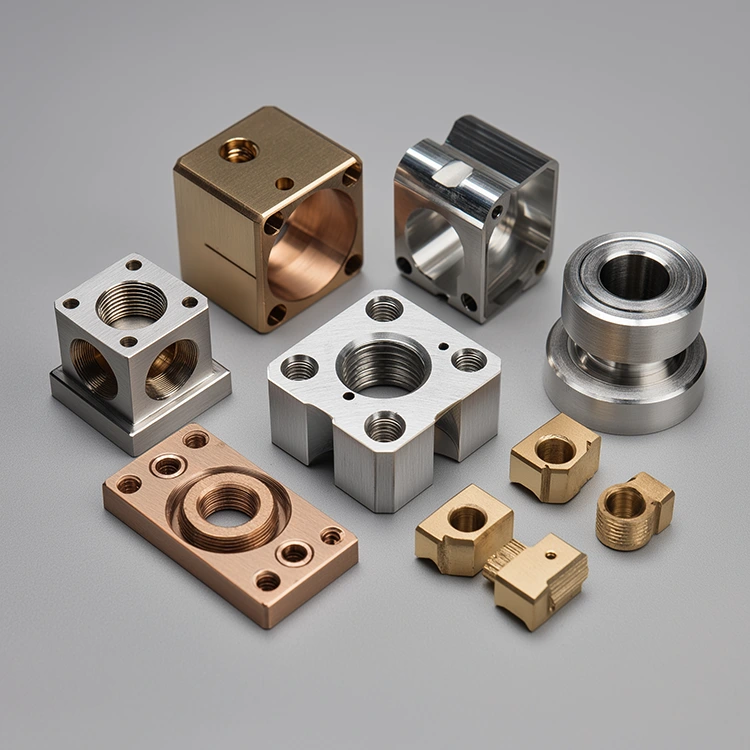
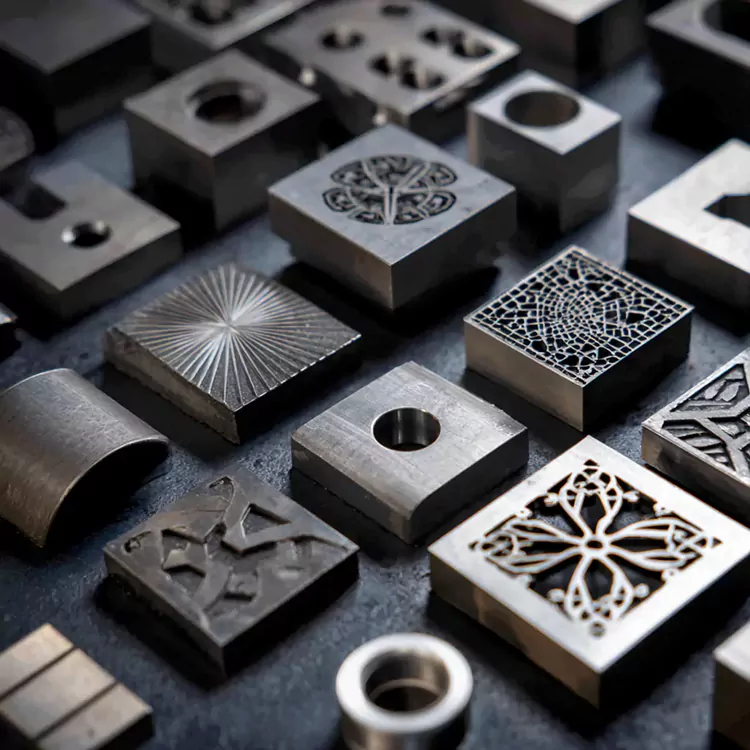
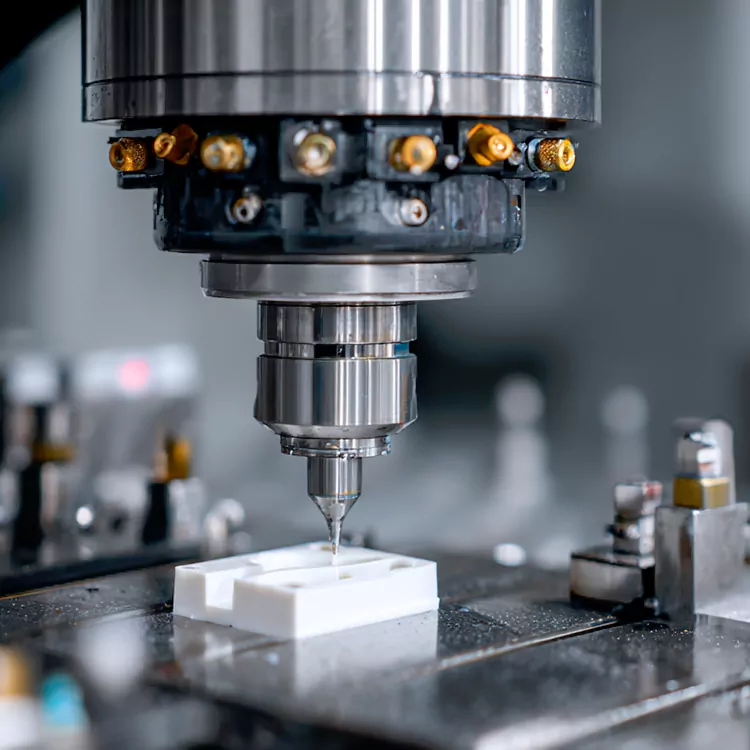
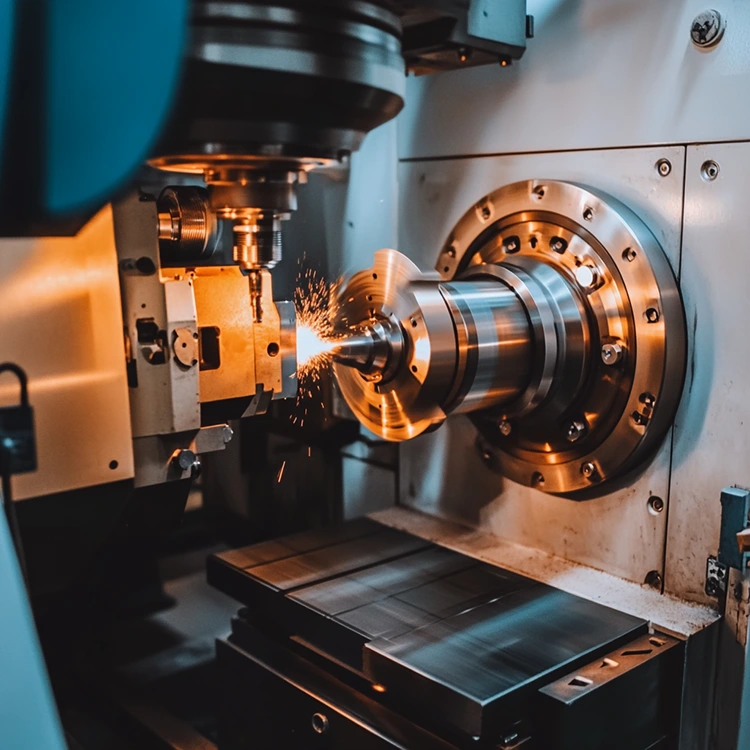
Podstawą nowoczesnej produkcji precyzyjnej jest możliwość jednoczesnego przesuwania narzędzi skrawających w wielu kierunkach. AZłożone 5-osiowe części do obróbki CNCoperacja stanowi szczyt tej możliwości, dodając dwie osie obrotowe do konwencjonalnych ruchów liniowych X, Y i Z. Taka konfiguracja pozwala narzędziu tnącemu zbliżyć się do przedmiotu obrabianego pod praktycznie dowolnym kątem, bez konieczności wielokrotnego przemieszczania.
Na standardowej maszynie trójosiowej przedmiot obrabiany pozostaje nieruchomy, podczas gdy narzędzie porusza się wzdłuż trzech prostopadłych osi. Dostęp do wielu ścian komponentu wymaga ręcznej zmiany położenia, co powoduje kumulację błędów i wydłuża czas cyklu. Obróbka pięcioosiowa eliminuje to ograniczenie poprzez wprowadzenie ruchu obrotowego, który może przechylać i obracać głowicę wrzeciona, stół roboczy lub jedno i drugie.
Wyjaśnienie dwóch osi obrotowych
Dodatkowe osie są zwykle oznaczone jako A, B i C, przy czym dwie z nich są aktywne w zależności od konfiguracji maszyny. Oś A obraca się wokół osi X, oś B obraca się wokół osi Y, a oś C obraca się wokół osi Z. Na przykład maszyna z czopem może wykorzystywać osie A i C do przechylania i obracania przedmiotu obrabianego, podczas gdy konstrukcja z głowicą obrotową może wykorzystywać osie B i C do orientowania narzędzia tnącego.
Ta zdolność mechaniczna przekłada się bezpośrednio na zalety produkcyjne. Gdy część wymaga podcięć, głębokich wgłębień lub skomplikowanych powierzchni o dowolnym kształcie, narzędzie może utrzymać optymalny kąt styku z materiałem na całej ścieżce skrawania. To nie tylko poprawia jakość powierzchni, ale także wydłuża żywotność narzędzia poprzez bardziej równomierne rozłożenie zużycia na krawędzi skrawającej.
Kluczowe spostrzeżenia:Ciągła regulacja orientacji narzędzia odróżnia obróbkę pięcioosiową od prostszych konfiguracji wieloosiowych. Sterownik maszyny musi obliczać i synchronizować ruch wszystkich pięciu osi w czasie rzeczywistym, aby podążać precyzyjną ścieżką narzędzia, unikając jednocześnie kolizji.
Obróbka symultaniczna a obróbka indeksowana: jaka jest różnica?
W dziedzinie technologii pięcioosiowej istnieją dwa różne tryby operacyjne. Zrozumienie różnicy ma kluczowe znaczenie przy określaniu wymagań lub ocenie możliwości dostawcy.
Symultaniczna obróbka 5-osiowa
W trybie symultanicznym podczas procesu cięcia wszystkie pięć osi porusza się razem. Osie obrotowe nie blokują się podczas usuwania materiału; zamiast tego dostosowują się w sposób ciągły, aby utrzymać pożądaną orientację narzędzia względem obrabianej powierzchni. Takie podejście jest niezbędne w przypadku geometrii o stale zmieniającej się krzywiźnie, takich jak łopatki turbin, wirniki i implanty ortopedyczne.
Sterownik musi koordynować ruchy liniowe i obrotowe z niezwykłą precyzją. Nawet niewielka zmiana kąta na osi obrotowej może przełożyć się na znaczny ruch końcówki narzędzia, zwłaszcza gdy zespół narzędzia ma znaczną długość. Dokładne dane kinematyczne i kompensacja w czasie rzeczywistym są zatem niezbędne.
Obróbka 3+2 osi (indeksowana).
Obróbka indeksowana, często nazywana 3+2, ustawia osie obrotowe pod ustalonymi kątami, a następnie wykonuje skrawanie, poruszając się tylko trzema osiami liniowymi. Podczas rzeczywistego cięcia osie obrotowe pozostają nieruchome. Metoda ta zapewnia większą stabilność i prostsze programowanie niż obróbka symultaniczna, dzięki czemu nadaje się do części o cechach płaskich w różnych orientacjach.
| Funkcja | Jednoczesna 5-osiowa | Oś 3+2 (indeksowana) |
|---|---|---|
| Ruch osi podczas cięcia | Wszystkie pięć osi porusza się razem | Stałe osie obrotowe; poruszają się tylko X, Y, Z |
| Najlepiej nadaje się do | Powierzchnie o dowolnym kształcie, wirniki, łopatki | Kątowe ściany płaskie, części pryzmatyczne |
| Złożoność programowania | Wysoki; wymaga zaawansowanego CAM i symulacji | Umiarkowany; podobny do 3-osiowego z indeksowaniem |
| Stabilność obróbki | Opuszczanie w wyniku ciągłego ruchu obrotowego | Wyższy; sztywne ustawienie podczas cięcia |
| Możliwość wykończenia powierzchni | Doskonała na zakrzywionych powierzchniach | Doskonała na płaskich i schodkowych powierzchniach |
Nie każdy dostawca reklamujący możliwości pracy w pięciu osiach jest biegły w obu trybach. Obróbka symultaniczna wymaga głębszego zrozumienia kinematyki maszyny, rozwoju postprocesora i unikania kolizji. Gdy projekt obejmuje złożoną geometrię o dowolnych kształtach, niezbędna jest weryfikacja doświadczenia dostawcy w zakresie jednoczesnej obróbki.
Materiały i ich wpływ na strategię obróbki
Wybór materiału kształtuje każdy aspekt procesu obróbki, od parametrów skrawania po wybór narzędzi i strategię mocowania. Obróbka pięcioosiowa jest kompatybilna z szerokim spektrum materiałów, ale każdy z nich wiąże się z odrębnymi wyzwaniami.
Stopy aluminium
Aluminium należy do metali najłatwiejszych w obróbce w przypadku operacji pięcioosiowych. Gatunki takie jak 6061 i 7075 zapewniają doskonałą równowagę pomiędzy wytrzymałością, wagą i obrabialnością. Stop 7075, często określany jako „super aluminium”, zapewnia znacznie wyższą wytrzymałość na rozciąganie niż stop 6061, co czyni go preferowanym wyborem w przypadku elementów konstrukcyjnych przemysłu lotniczego i kosmicznego, gdzie krytyczna jest redukcja masy.
Stopy tytanu i niklu
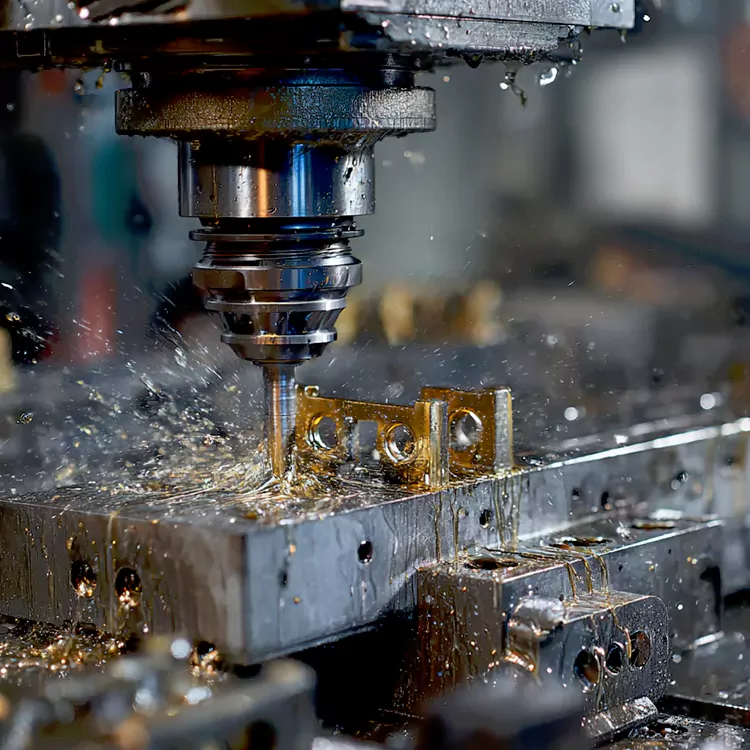
Stopy tytanu, zwłaszcza Ti-6Al-4V, oraz nadstopy na bazie niklu, takie jak Inconel, są niezbędne w zastosowaniach lotniczych i kosmicznych oraz medycznych ze względu na ich wyjątkowy stosunek wytrzymałości do masy i odporność na korozję. Jednakże materiały te wytwarzają znaczne ciepło podczas skrawania i mają tendencję do utwardzania się, co wymaga ostrych narzędzi, zoptymalizowanego dostarczania chłodziwa i konserwatywnych parametrów skrawania.
Stale nierdzewne i stale narzędziowe
Gatunki stali nierdzewnej, w tym 17-4 PH i 316L, są powszechnie stosowane w urządzeniach medycznych i sprzęcie do przetwarzania żywności. Ich wysoka wytrzymałość i niska przewodność cieplna wymagają starannego odprowadzania wiórów i skutecznego chłodzenia. Stal narzędziowa i stopy hartowane dodatkowo zwiększają trudność, często wymagając specjalistycznych narzędzi węglikowych lub ceramicznych.
Inżynieria tworzyw sztucznych i kompozytów
Materiały takie jak PEEK, POM, PTFE i kompozyty z włókna węglowego są coraz częściej wybierane do zastosowań wrażliwych na wagę. Materiały te wiążą się z własnymi wyzwaniami, takimi jak wrażliwość na ciepło, ryzyko rozwarstwienia i konieczność stosowania ostrych, wypolerowanych krawędzi tnących, aby zapobiec wyciąganiu włókien lub topieniu powierzchni.
- Stopy aluminium: doskonała obrabialność, szeroko stosowane na elementy konstrukcyjne
- Stopy tytanu: wysoka wytrzymałość, odporność na ciepło, trudne w obróbce
- Stale nierdzewne: odporne na korozję, ciągliwe, wymagają starannego zarządzania wiórami
- Nadstopy niklu: odporność na ekstremalne temperatury, niska skrawalność
- Tworzywa konstrukcyjne: lekkie, wrażliwe na ciepło, wymagają ostrych narzędzi
- Kompozyty: wysoki stosunek wytrzymałości do masy, podatne na rozwarstwianie
Osiąganie precyzji: tolerancje i wykończenie powierzchni
Wartość obróbki pięcioosiowej polega nie tylko na możliwości tworzenia skomplikowanych kształtów, ale także na wykonywaniu tego z niezwykłą precyzją. Tolerancje osiągalne na dobrze utrzymanych maszynach pięcioosiowych rutynowo osiągają ± 0,005 mm (± 0,0002 cala) w przypadku kluczowych funkcji.
Dlaczego obróbka z jednym ustawieniem poprawia dokładność
Za każdym razem, gdy przedmiot obrabiany jest ponownie umieszczany na maszynie, zwiększa się ryzyko wystąpienia błędu. Zużycie mocowania, niespójność mocowania i czynniki ludzkie przyczyniają się do odchyleń położenia. Dzięki obróbce wielu powierzchni w jednym ustawieniu technologia pięcioosiowa eliminuje to źródło błędów. Zależność między elementami obrabianymi w tym samym ustawieniu jest z natury dokładniejsza, ponieważ jest ustalana na podstawie kinematyki maszyny, a nie zewnętrznego pozycjonowania.
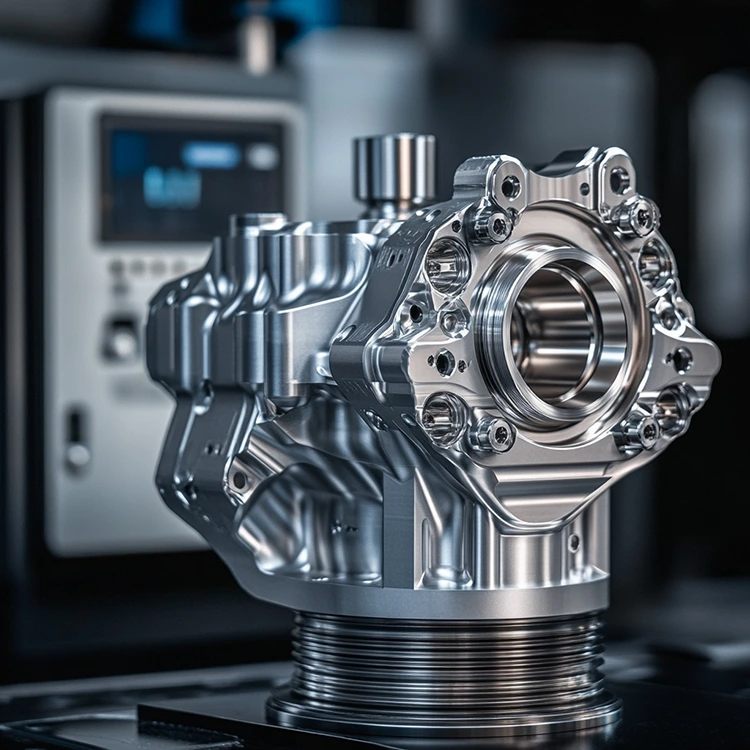
Zasada ta jest szczególnie ważna w przypadku części o wąskich tolerancjach geometrycznych, takich jak powierzchnie współpracujące, otwory łożysk i powierzchnie uszczelniające. Na przykład element obudowy z wieloma podkładkami montażowymi pod różnymi kątami można ukończyć bez skumulowanych błędów układania, które towarzyszyłyby wielokrotnym ustawieniom na maszynie trójosiowej.
Uwagi dotyczące wykończenia powierzchni
Na wykończenie powierzchni w obróbce pięcioosiowej wpływa strategia ścieżki narzędzia, geometria narzędzia, parametry skrawania i sztywność konfiguracji. Kiedy narzędzie jest utrzymywane pod optymalnym kątem względem powierzchni, efektywna prędkość skrawania na końcówce narzędzia pozostaje bardziej stała, co zmniejsza ślady śladów i poprawia jednolitość.
| Parametr | Typowy zasięg | Czynniki wpływające na wynik |
|---|---|---|
| Tolerancja wymiarowa | ±0,005 mm do ±0,05 mm | Dokładność maszyny, stabilność termiczna, mocowanie |
| Chropowatość powierzchni (Ra) | 0,4 µm do 3,2 µm | Ścieżka narzędzia, stan narzędzia, prędkość wrzeciona |
| Tolerancja kątowa | ±0,01° do ±0,1° | Kalibracja osi obrotowej, model kinematyczny |
| Tolerancja pozycyjna | ±0,005 mm do ±0,02 mm | Geometria maszyny, kalibracja sondy |
Notatka:W przypadku określonych cech można osiągnąć węższe tolerancje, ale mogą one wymagać dodatkowej kontroli, mniejszych prędkości posuwu lub specjalistycznego oprzyrządowania. Nadmierna tolerancja w przypadku wymiarów niekrytycznych zwiększa koszty bez korzyści funkcjonalnych.
Wytyczne projektowe dotyczące wykonalności
Projektowanie pod kątem obróbki pięcioosiowej wymaga równowagi pomiędzy wymaganiami funkcjonalnymi a praktycznością produkcji. Chociaż technologia poszerza zakres tego, co jest możliwe, wydajną produkcją nadal rządzą pewne zasady.
Wyrównanie funkcji i dostęp do narzędzi
Dopasowanie funkcji do głównych osi maszyny upraszcza programowanie i zmniejsza zapotrzebowanie na ruch obrotowy. Chociaż maszyny pięcioosiowe mogą osiągać elementy pod dowolnymi kątami, wyrównanie elementów płaskich z X, Y lub Z skraca czas cyklu i poprawia jakość powierzchni. Niniejsze wytyczne należy traktować raczej jako zalecenie niż sztywną zasadę, ponieważ możliwości maszyny mogą uzasadniać alternatywne podejścia.
Grubość ścianki i głębokość wnęki
Cienkie ściany i głębokie wgłębienia stanowią wyzwanie w każdej operacji obróbki. W przypadku pracy w pięciu osiach ryzyko odkształcenia i wibracji wzrasta, gdy narzędzie musi sięgnąć głęboko w zagłębienie lub obrobić ścianę przy ograniczonym podparciu. Zwiększanie grubości ścianki tam, gdzie to możliwe, otwieranie geometrii wnęki lub stosowanie konstrukcji schodkowych może poprawić sztywność i zmniejszyć potrzebę stosowania specjalistycznego oprzyrządowania.
Wybór narzędzi i dostępność
Narzędzie tnące musi być w stanie dosięgnąć elementu bez kolizji z innymi częściami przedmiotu obrabianego lub uchwytu. Ta uwaga jest szczególnie istotna w przypadku cech wewnętrznych i podcięć. Oprogramowanie CAM może symulować ścieżki narzędzia i wykrywać kolizje, ale wczesne uwzględnienie dostępu do narzędzia w fazie projektowania zapobiega późniejszym kosztownym przeprojektowaniom.
- Jeśli to możliwe, dopasuj elementy do osi głównych
- Unikaj zbyt głębokich ubytków z wąskimi otworami
- Zaprojektuj grubość ścianki tak, aby wytrzymała siły skrawania
- W przypadku głębokich elementów należy wziąć pod uwagę stosunek długości narzędzia do średnicy
- Użyj promieni w narożnikach wewnętrznych, aby dopasować je do standardowych rozmiarów narzędzi
- Sprawdź dostęp do narzędzi w fazie projektowania, a nie po
Zastosowania branżowe i analizy przypadków
Zapotrzebowanie na złożone komponenty obrabiane w pięciu osiach obejmuje wiele sektorów zaawansowanych technologii, z których każdy ma własne wymagania dotyczące wydajności i preferencje materiałowe.
Komponenty lotnicze
Produkcja lotnicza opiera się w dużej mierze na pięcioosiowej obróbce elementów konstrukcyjnych, części silnika i powierzchni sterowych. Łopatki turbin, wirniki i bliski wymagają możliwości jednoczesnego ruchu, aby uzyskać aerodynamiczne powierzchnie i cienkościenne geometrie, które maksymalizują wydajność. Materiały takie jak stopy tytanu i nadstopy niklu są powszechne i wymagają specjalistycznych narzędzi i strategii cięcia.
Elementy kadłuba i elementy konstrukcyjne skrzydeł również korzystają z obróbki pięcioosiowej. Możliwość obróbki dużych, złożonych kształtów w jednym ustawieniu zmniejsza błędy montażu i poprawia dopasowanie współpracujących części.
Wyroby medyczne i implanty
Implanty ortopedyczne, narzędzia chirurgiczne i komponenty dentystyczne wymagają najwyższego poziomu precyzji i jakości powierzchni. Obróbka pięcioosiowa umożliwia produkcję dostosowanych do potrzeb pacjenta implantów o złożonych porowatych strukturach, które sprzyjają wrastaniu kości, a także instrumentów o skomplikowanej geometrii, których nie dałoby się wyprodukować w inny sposób.
Tytan i jego stopy to dominujące materiały w tej branży, cenione ze względu na biokompatybilność i właściwości mechaniczne. Wykończenie powierzchni elementów implantu musi spełniać rygorystyczne normy, aby zminimalizować ryzyko adhezji bakterii i zapewnić właściwą integrację z otaczającą tkanką.
Motoryzacja i sporty motorowe
Wysokowydajne komponenty samochodowe, w tym głowice cylindrów, obudowy skrzyń biegów i części turbosprężarek, korzystają z precyzji i jakości powierzchni osiągalnej dzięki obróbce pięcioosiowej. Branża sportów motorowych często przesuwa granice złożoności projektów, wymagając szybkiej obróbki komponentów o organicznej, zoptymalizowanej geometrii.
Robotyka i Automatyka
Złącza robotyczne, efektory końcowe i ramy konstrukcyjne wymagają lekkich, sztywnych komponentów o złożonej geometrii. Obróbka pięcioosiowa umożliwia integrację funkcji, które w innym przypadku wymagałyby montażu, zmniejszając liczbę części i poprawiając niezawodność systemu.
Ocena partnera zajmującego się obróbką 5-osiową
Wybór odpowiedniego partnera produkcyjnego jest równie ważny jak sam projekt. Nie wszyscy dostawcy twierdzący, że mogą pracować w pięciu osiach, mogą zapewnić precyzję i jakość powierzchni, jakich wymagają złożone części.
Doświadczenie z podobnymi geometriami
Najbardziej wiarygodnym wskaźnikiem przydatności dostawcy jest jego doświadczenie z komponentami o porównywalnej złożoności. Firma regularnie produkująca wirniki lub implanty medyczne ma inną wiedzę niż ta, która zajmuje się głównie obróbką prostych zamków lub płytek. Zapytanie o przykłady podobnej pracy daje wgląd w ich możliwości.
Technologia Maszyn i Metrologia
Sama obrabiarka jest tylko częścią równania. Równie ważny jest sprzęt pomiarowy używany do weryfikacji gotowej części. Współrzędnościowe maszyny pomiarowe (CMM), systemy sondowania w procesie i skanowanie światłem strukturalnym to cenne narzędzia zapewniające, że złożone geometrie spełniają specyfikacje.
Programowanie i symulacja CAM
Niezbędne jest zaawansowane oprogramowanie CAM zdolne do generowania wydajnych pięcioosiowych ścieżek narzędzia. Narzędzia do symulacji i weryfikacji, które wykrywają kolizje i żłobienia przed rozpoczęciem obróbki, oszczędzają czas i zapobiegają kosztownym błędom. Dostawca, który opiera się na przestarzałych metodach programowania lub nie ma możliwości symulacji, może mieć trudności ze złożonymi projektami.
Honor podtrzymujenajnowocześniejsze możliwości produkcyjneoraz udokumentowane doświadczenie w dostarczaniu precyzyjnych komponentów dla sektorów lotniczego, medycznego i przemysłowego.Skontaktuj się z namiaby omówić wymagania projektu i otrzymać kompleksową ocenę.
Często zadawane pytania
Obróbka trójosiowa przesuwa narzędzie tnące wzdłuż trzech osi liniowych: X, Y i Z. Obróbka pięcioosiowa dodaje dwie osie obrotowe, umożliwiając narzędziu zbliżenie się do przedmiotu obrabianego pod wieloma kątami bez konieczności zmiany położenia. Umożliwia to produkcję skomplikowanych geometrii, skraca czas konfiguracji i poprawia dokładność poprzez eliminację błędów wynikających z wielokrotnego mocowania.
Tak. Maszyny pięcioosiowe rutynowo osiągają tolerancje ± 0,005 mm (± 0,0002 cala) w przypadku kluczowych elementów. Możliwość pojedynczego ustawienia ma duży wpływ na tę precyzję, ponieważ eliminuje błędy pozycjonowania, które kumulują się podczas przenoszenia części pomiędzy operacjami. Jednak osiągnięcie takich tolerancji wymaga właściwej konserwacji maszyny, stabilności termicznej i starannego planowania procesu.
Większość obrabialnych metali, konstrukcyjnych tworzyw sztucznych i kompozytów można obrabiać na maszynach pięcioosiowych. Typowe materiały obejmują stopy aluminium, stopy tytanu, stale nierdzewne, nadstopy niklu, PEEK, POM i kompozyty z włókna węglowego. Wybór materiału wpływa na parametry skrawania, oprzyrządowanie i strategię mocowania, dlatego należy go rozważyć na wczesnym etapie procesu projektowania.
Podczas obróbki symultanicznej wszystkie pięć osi porusza się razem podczas cięcia, umożliwiając ciągłą regulację orientacji narzędzia w celu podążania za złożonymi powierzchniami. W obróbce 3+2 (indeksowanej) osie obrotowe są ustawiane pod stałymi kątami i blokowane, podczas gdy trzy osie liniowe wykonują skrawanie. W przypadku powierzchni o dowolnym kształcie konieczna jest obróbka symultaniczna, natomiast w przypadku części o płaskich elementach pod kątem często wystarcza obróbka 3+2.
Chociaż obróbka pięcioosiowa poszerza zakres osiągalnych geometrii, niektóre funkcje pozostają wyzwaniem. Przykładami są bardzo głębokie, wąskie wnęki z ograniczonym dostępem narzędzia, wyjątkowo cienkie ścianki podatne na wibracje oraz elementy wewnętrzne, do których nie można dotrzeć bez nadmiernego wysięgu narzędzia. Optymalizacja projektu, taka jak geometria otworu lub regulacja grubości ścianki, często może złagodzić te wyzwania.
Wykończenie powierzchni jest zwykle określane za pomocą parametru Ra (średnia chropowatość), mierzonego w mikrometrach lub mikrocalach. W obróbce pięcioosiowej możliwe wykończenie zależy od strategii ścieżki narzędzia, stanu narzędzia i stabilności maszyny. Typowe wartości wahają się od Ra 0,4 µm dla dokładnego wykończenia do Ra 3,2 µm dla bardziej ogólnych celów. Wykończenie powierzchni należy określać tylko tam, gdzie jest to funkcjonalne, ponieważ bardziej rygorystyczne wymagania zwiększają koszty i czas przetwarzania.
Kompletne żądanie powinno zawierać modele 3D CAD w standardowym formacie, takim jak STEP lub IGES, rysunki 2D z krytycznymi tolerancjami i wymaganiami dotyczącymi wykończenia powierzchni, specyfikacją materiału, ilością oraz wszelkimi specjalnymi wymaganiami dotyczącymi obsługi lub kontroli. Dostarczenie informacji na temat funkcji części i najważniejszych cech pomaga producentowi zoptymalizować proces i wcześnie zidentyfikować potencjalne problemy produkcyjne.
Gotowy do ożywienia najbardziej złożonych projektów komponentów? Nasz zespół inżynierów jest gotowy ocenić Twoje wymagania i zalecić optymalną strategię obróbki.
Uzyskaj wycenę →