

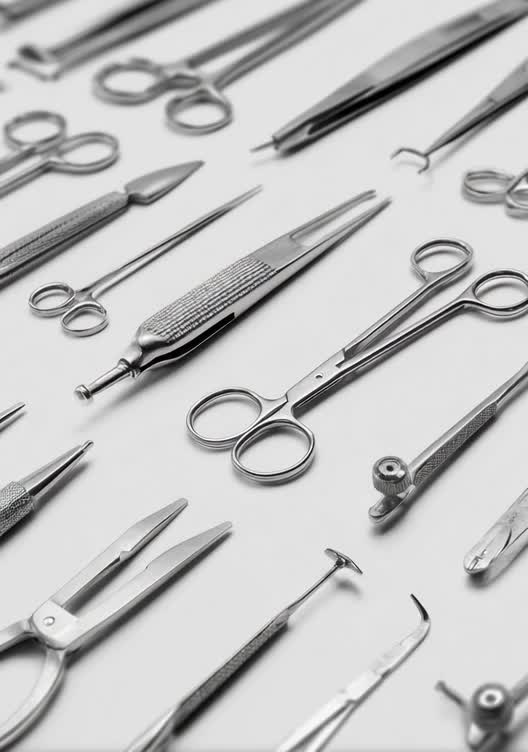

Toczenie szwajcarskiej tokarki o wysokiej precyzji do komponentów medycznych
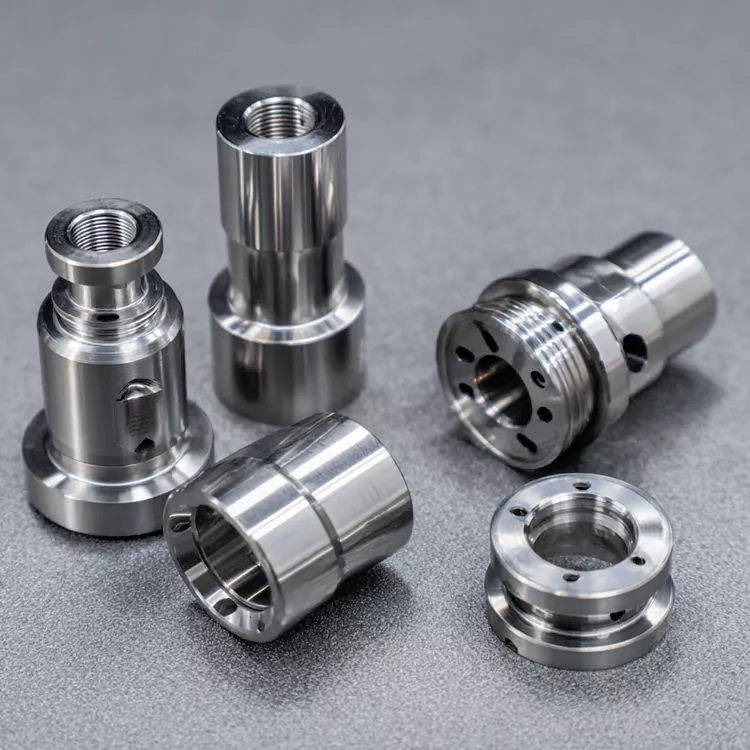
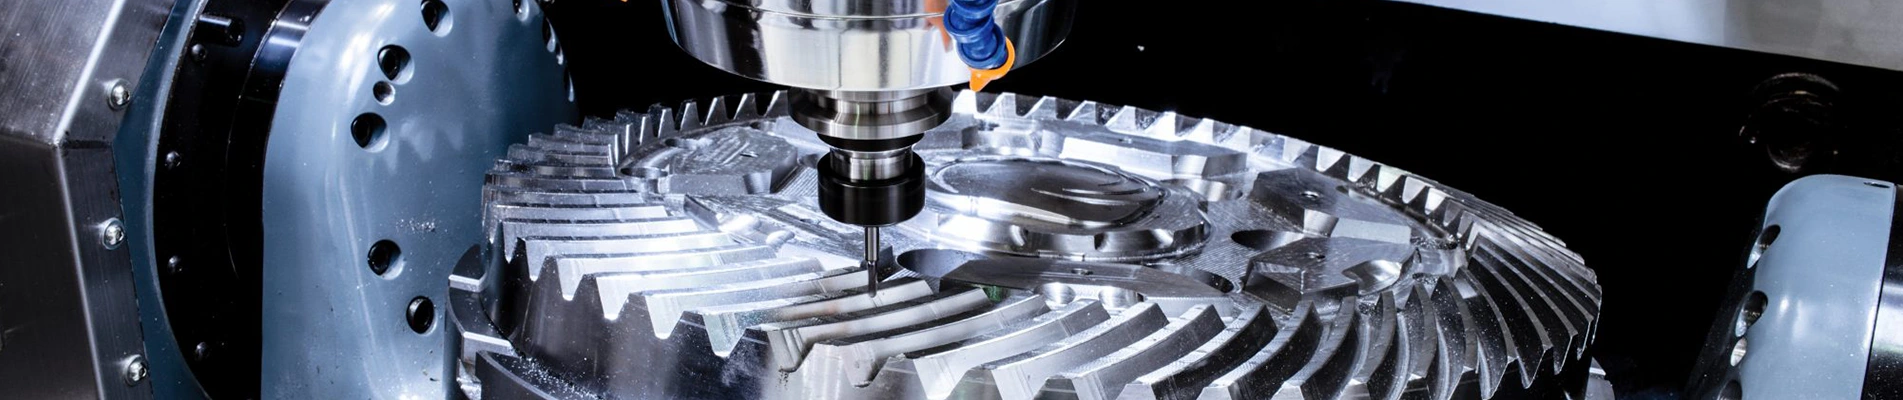
Precyzyjne toczenie tokarką szwajcarską do komponentów medycznych z fabryki Honmor to specjalistyczny proces obróbki ultraprecyzyjnych części medycznych; Honmor pomaga klientom dostosowywać, zamawiać i pozyskiwać te biokompatybilne komponenty do zastosowań w ortopedii, chirurgii małoinwazyjnej i stomatologii. Przyjmuje szwajcarską tokarkę, aby zrealizować tolerancję ± 0,05 mm, która może spełniać standardy ISO 13485/FDA i zapewnia sterylność, zapewniając niezawodne zaopatrzenie producentom urządzeń medycznych.
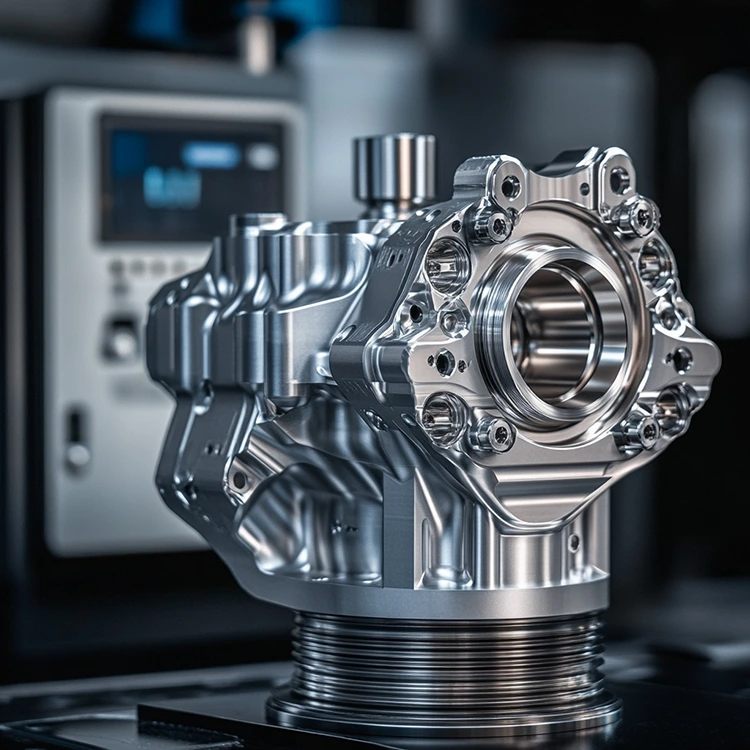
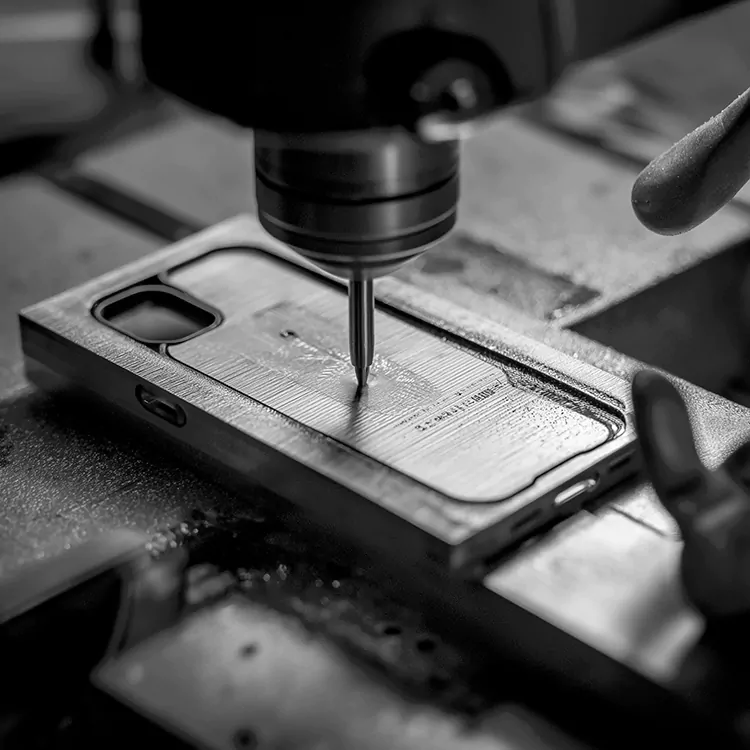
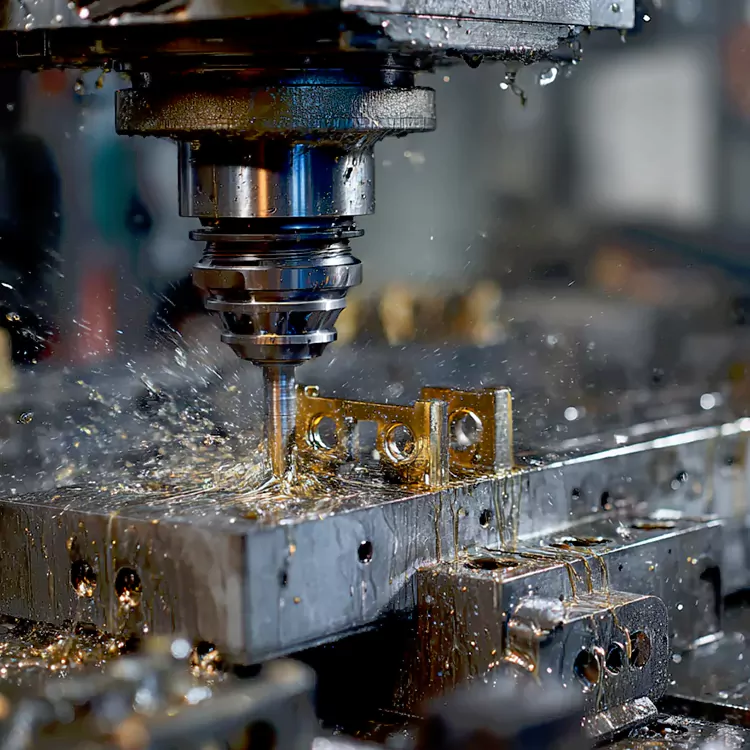
Trwała, szwajcarska tokarka tokarska Honmor o wysokiej precyzji do elementów medycznych to rodzaj precyzyjnego procesu obróbki CNC, w którym do produkcji części medycznych wykorzystuje się tokarkę typu szwajcarskiego, charakteryzującą się bardzo wąskimi tolerancjami, biokompatybilnymi materiałami i zgodnością z surowymi przepisami medycznymi. W odróżnieniu od ogólnego toczenia na tokarkach szwajcarskich, proces ten można dostosować do wymagań medycznych, na przykład: koncentruje się na minimalizacji zanieczyszczenia części, co zapewnia biokompatybilność materiału i integruje złożone, zminiaturyzowane funkcje dla urządzeń małoinwazyjnych lub wszczepialnych. Firma Honmor specjalizuje się w tym procesie i wykorzystuje sprzęt klasy medycznej wyposażony w narzędzia antykorozyjne i wrzeciona z łożyskami powietrznymi do obróbki materiałów takich jak Ti-6AI-7Nb, stal nierdzewna 316 i komercyjnie czysta Ti Grade 2. Wszystkie etapy, od cięcia materiału po czyszczenie, przeprowadzane są w pomieszczeniu czystym klasy 1000, a części muszą zostać poddane odtłuszczaniu ultradźwiękowemu i sterylizacji promieniowaniem gamma w celu wyeliminowania zanieczyszczeń biologicznych. Dlatego też, niezależnie od tego, czy klienci chcą dostosować małą partię szwajcarskiej tokarki do komponentów medycznych, czy też zakupić dużą partię sterylizowanych części. Honmor jest w stanie spełnić wymagania przepisów dotyczących wyrobów medycznych, upraszczając zakup bezpiecznych i precyzyjnych komponentów medycznych.
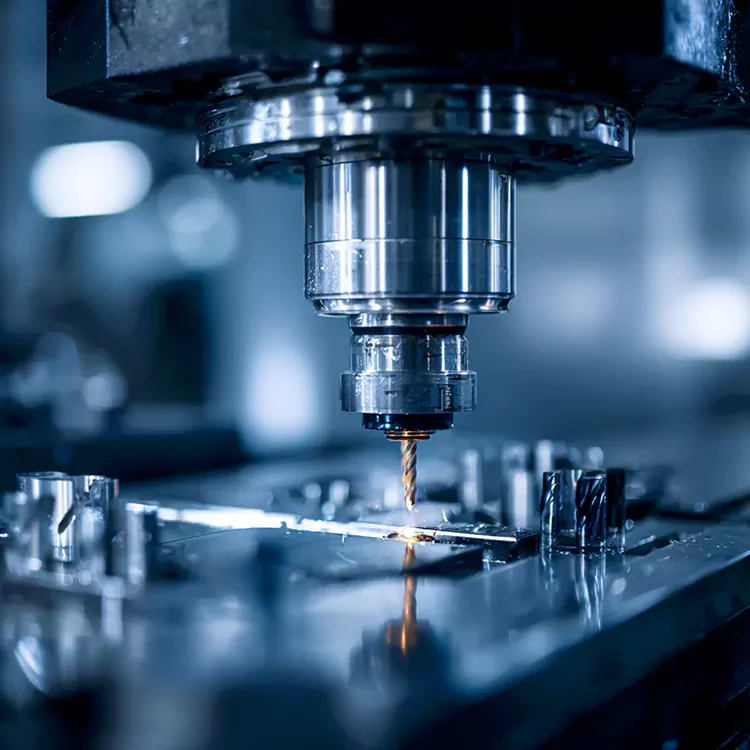
Podstawowe zalety
Ścisła biokompatybilność i zgodność z przepisami
Najważniejszą zaletą toczenia na tokarkach szwajcarskich komponentów medycznych jest zgodność z normami biokompatybilności medycznej i przepisami. Honmor wykorzystuje wyłącznie materiały posiadające certyfikat ISO 10993 (biologiczna ocena wyrobów medycznych): Ti-6Al-7Nb (niska zawartość niklu, pozwala uniknąć reakcji alergicznych na implanty ortopedyczne), 316L LVM (niska zawartość węgla, zmniejsza korozję płynów ustrojowych) i czysty Ti Grade 2 (doskonała osteointegracja części zębów). Cały przebieg obróbki jest dokumentowany w zapisach partii i zapewnia pełną identyfikowalność, obejmującą numery partii materiałów aż do dzienników kalibracji narzędzi skrawających. Na przykład w przypadku produkcji trzpieni implantów biodrowych Ti-6AI-7NB firma Honmor dostarczy certyfikat zgodności zawierający skład materiału, wynik testu biokompatybilności i dane dotyczące walidacji sterylizacji, które mogą pomóc klientowi w przyspieszeniu rejestracji wyrobu medycznego, ponieważ proces Honmoru spełnia wymagania norm ISO 13485 i FDA QSR 820.
Ultraminiaturyzacja i złożona integracja funkcji
Urządzenia medyczne w dużym stopniu opierają się na częściach o ekstremalnej miniaturyzacji i zintegrowanych, złożonych funkcjach, w tym właśnie punkcie wyróżnia się szwajcarska tokarka o wysokiej precyzji do elementów medycznych. Szwajcarskie tokarki Honmor mogą obrabiać części o średnicy zaledwie 0,08 mm (np. prowadniki cewnika nerwowo-naczyniowego) i integrować ponad 10 funkcji w jednym zestawie: mikrolumeny (średnica 0,1 mm do podawania leku), stożkowe końcówki (tolerancja kąta ±0,1° w przypadku penetracji tkanki) i samoblokujące gwinty (tolerancja ISO 4H w przypadku mocowania implantu). Dla klientów zajmujących się chirurgią minimalnie inwazyjną firma Honmor obrobiła w tym procesie igły biopsyjne ze stali nierdzewnej 316L, które miały średnicę zewnętrzną 0,5 mm, światło wewnętrzne 0,2 mm i końcówkę zwężającą się pod kątem 30°. Jednorazowa obróbka wyeliminowała błędy mocowania, zapewniając, że światło pozostało wyśrodkowane (współosiowość ≤0,001 mm) – co ma kluczowe znaczenie dla dokładnego pobrania tkanki i uniknięcia obrażeń pacjenta.
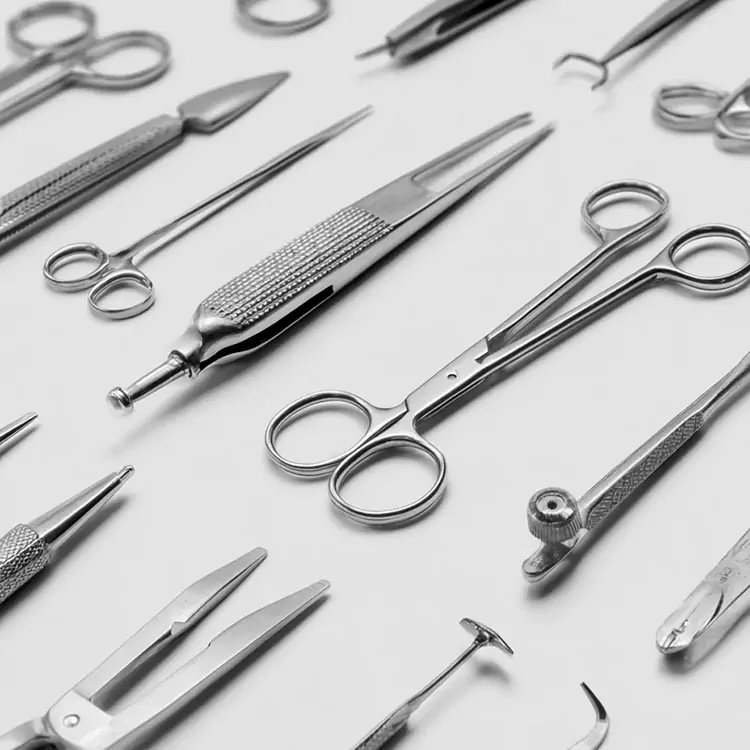
Kontrola sterylności i zanieczyszczeń
W firmie Honmor sterylność będzie brana pod uwagę w pierwszej kolejności podczas przetwarzania części medycznych na tokarce szwajcarskiej o wysokiej precyzji, aby zapobiec infekcjom poimplantacyjnym lub zanieczyszczeniom krzyżowym. Honmor wykorzystuje pomieszczenie czyste klasy 1000 jako środowisko obróbki wyposażone w filtrację HEPA i antystatyczną podłogę. Płyny obróbkowe składają się z nietoksycznych formuł klasy medycznej, a wyłowione części poddawane są trzyetapowemu czyszczeniu, obejmującemu odtłuszczanie ultradźwiękowe, pasywację i suszenie próżniowe. W przypadku części wszczepialnych firma Honmor oferuje opcjonalną sterylizację promieniami gamma (25–40 kGy) wraz z raportami z walidacji, co gwarantuje, że części są gotowe do bezpośredniej integracji ze sterylnymi wyrobami medycznymi. Europejski klient ortopedyczny poinformował, że sterylnie obrobione śruby implantacyjne firmy Honmor skróciły czas sterylizacji we własnym zakresie o 50%, przyspieszając wprowadzenie produktu na rynek.
Parametry techniczne
|
Parametr Pozycja |
Jednostka |
Standardowa wartość Honoru |
Konfigurowalny zakres |
Znaczenie aplikacji |
|
Materiały klasy medycznej |
- |
of-6al-7NB, 316L LVM, czysty gatunek |
T-6Al-4V ELI, CoCrMo, PEEK (medyczny) |
Ti-6Al-7Nb: implanty ortopedyczne; 316L LVM: narzędzia chirurgiczne |
|
Tolerancja obróbki |
mm |
±0,0008 |
±0,0005 (ultraprecyzyjny) - ±0,002 (standardowy) |
±0,0005: implanty dentystyczne; ±0,001: prowadniki cewnika |
|
Chropowatość powierzchni |
µm (Ra) |
0.08 |
0,05 (lakier lustrzany) - 0,2 (mat) |
0,05 μm: części wszczepialne (zmniejszają podrażnienia tkanek); 0,2 μm: narzędzia chirurgiczne |
|
Minimalna średnica części |
mm |
0.08 |
0,05 - 0,5 |
0,05 mm: prowadniki nerwowo-naczyniowe; 0,5 mm: igły do biopsji |
|
Maksymalny stosunek długości do średnicy |
L/D |
50:1 |
30:1 - 60:1 |
60:1: długie trzonki cewnika; 30:1: śruby ortopedyczne |
|
Zgodność ze sterylizacją |
- |
Gamma (25-40 kGy), autoklaw (121 ℃) |
Tlenek etylenu (EO), suche ciepło (180 ℃) |
Gamma: części wszczepialne; EO: instrumenty wrażliwe na ciepło |
|
Cykl produkcyjny |
Dni |
5 - 12 |
3 (przyspieszone prototypy) - 18 (duża partia) |
3 dni: pilne prototypy narzędzi chirurgicznych; 18 dni: 10 000 sztuk śrub implantacyjnych |
Pola aplikacji
Implanty ortopedyczne
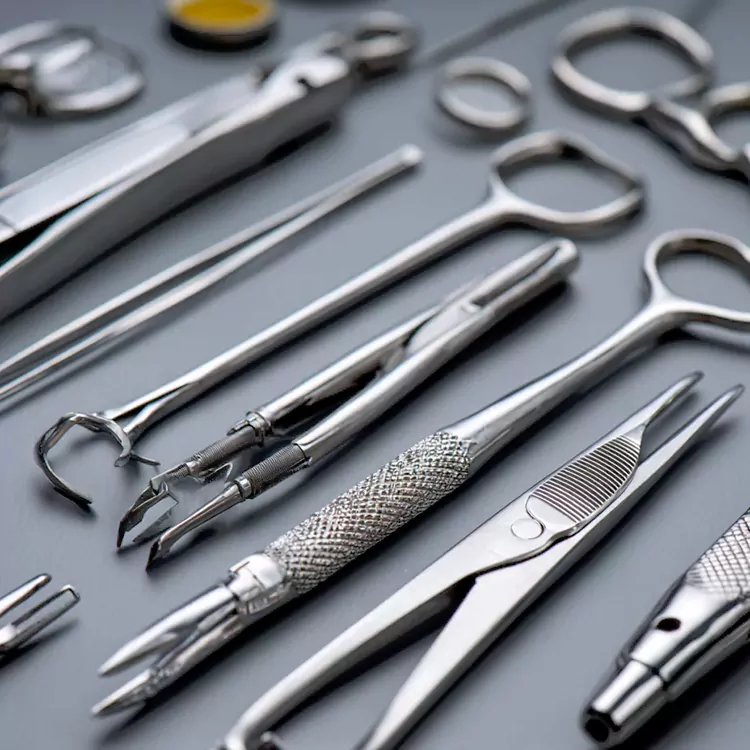
Precyzyjne toczenie tokarką szwajcarską do elementów medycznych jest szeroko stosowane w implantach ortopedycznych wymagających osteointegracji i nośności, takich jak trzpienie implantów biodrowych Ti-6Al-7Nb, elementy kości udowej kolana 316L LVM i samoblokujące śruby kręgosłupa. Trzpienie stawu biodrowego Ti-6Al-7Nb firmy Honmor wyprodukowały dla europejskiej firmy produkującej wyroby medyczne: ich zwężane szyjki nadają się do panewek, a gwintowane sekcje zapewniają bezpieczne mocowanie kości. Poza tym trzpienie te przeszły 1000-godzinne symulowane testy korozji płynów ustrojowych i spełniają normy ISO 14630. Według opinii chirurgów częstość rewizji implantów zmniejsza się o 18% ze względu na ich precyzyjną zdolność adaptacji.
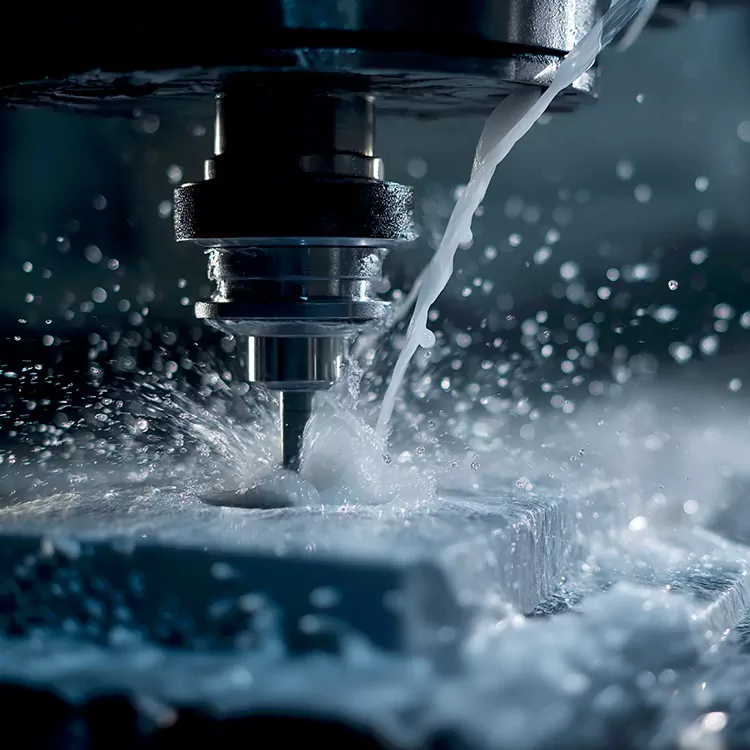
Minimalnie inwazyjne instrumenty chirurgiczne (MIS).
Urządzenia MIS wykorzystują ten proces w przypadku zminiaturyzowanych, precyzyjnych narzędzi, w tym prowadników cewnika ze stali nierdzewnej 316L, trzonków endoskopowych kleszczyków do biopsji PEEK i laparoskopowych końcówek trokarów Ti Grade 2. Firma Honmor dostarczyła prowadniki 316L amerykańskiej firmie MIS: prowadniki te (średnica 0,3 mm, L/D=45:1) miały pozłacaną końcówkę (dla widoczności w promieniach rentgenowskich) i powierzchnię z mikrorowkami (Ra 0,1 μm) zapewniającą płynną nawigację naczyniową. Tolerancja prowadników wynosząca ±0,0008 mm zapewniła możliwość przejścia przez naczynia krwionośne o średnicy 0,4 mm bez powodowania urazów. Podczas badań klinicznych prowadniki osiągnęły skuteczność w docieraniu do docelowych zmian na poziomie 99,2%, przewyższając produkty konkurencji. W przypadku trzonków kleszczyków biopsyjnych części firmy Honmor z PEEK (obrobione w tym procesie) są lekkie (40% lżejsze od stali) i elastyczne, co umożliwia chirurgom dostęp do trudno dostępnych miejsc z lepszą kontrolą.
Urządzenia dentystyczne
Komponenty dentystyczne wymagają zarówno precyzji, jak i spójności estetycznej — nasza szwajcarska tokarka do elementów medycznych spełnia to zapotrzebowanie w przypadku takich części, jak łączniki implantów dentystycznych Ti Grade 2, łączniki koron ze stali nierdzewnej 316L i zamki ortodontyczne pokryte ZrO₂. Firma Honmor wyprodukowała łączniki Ti Grade 2 dla japońskiej marki dentystycznej: części te miały wewnętrzny sześciokąt (tolerancja ±0,001 mm) pasujący do mocowania implantów oraz polerowaną powierzchnię okluzyjną (Ra 0,08 μm) do mocowania korony. Stopień osteointegracji łączników (mierzony za pomocą tomografii komputerowej) osiągnął 98% po 6 miesiącach, co odpowiada działaniu droższych alternatyw ze stopów tytanu. W przypadku zamków ortodontycznych stosuje się części 316L firmy Honmor z mikroszczelinami blokującymi (szerokość 0,15 mm, tolerancja ±0,0015 mm), które zapewniają stabilne połączenie drutu zamka, redukując konieczność wizyt regulacyjnych u pacjenta o 20%.
Proces zakupów i dostosowywania
Honmor zapewnia pełny zestaw procesów zaopatrzenia i dostosowywania
1, klienci dzielą się z firmą Honmor wymaganiami dotyczącymi rysunków 2D/3D, preferencji gatunku stopu, stopnia tolerancji i obróbki powierzchni.
2, Honmor wystawi w ciągu 12 godzin szczegółową ofertę cenową obejmującą koszt materiału stopowego, opłatę za obróbkę, koszt obróbki powierzchni i opłatę certyfikacyjną.
3. W przypadku części niestandardowych Honmor wyprodukuje najpierw kilka próbek, a po przejściu naszego wewnętrznego testu próbki zostaną wysłane do klienta w celu dalszego testu.
4. Po otrzymaniu zgody klienta firma Honmor natychmiast rozpocznie masową produkcję, aby zapewnić terminową dostawę.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Bild 15#, 2. strefa przemysłowa, wioska MaAnShan, miasto Shajing, dystrykt Bao'an, Shenzhen, Guangdong, Chiny
-
Tel
-
E-mail
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
Zalecenia dotyczące wiadomości