

Szwajcarska obróbka tokarska
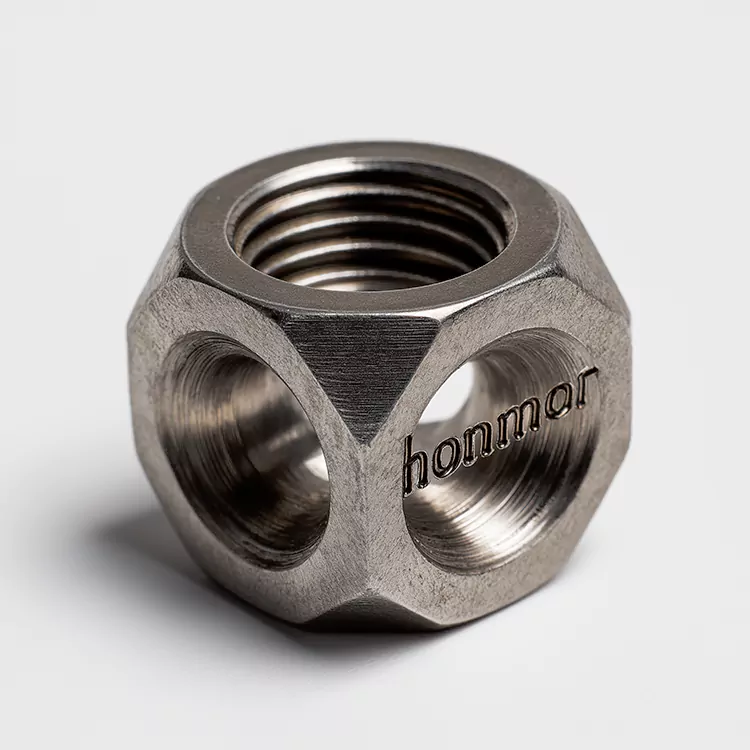
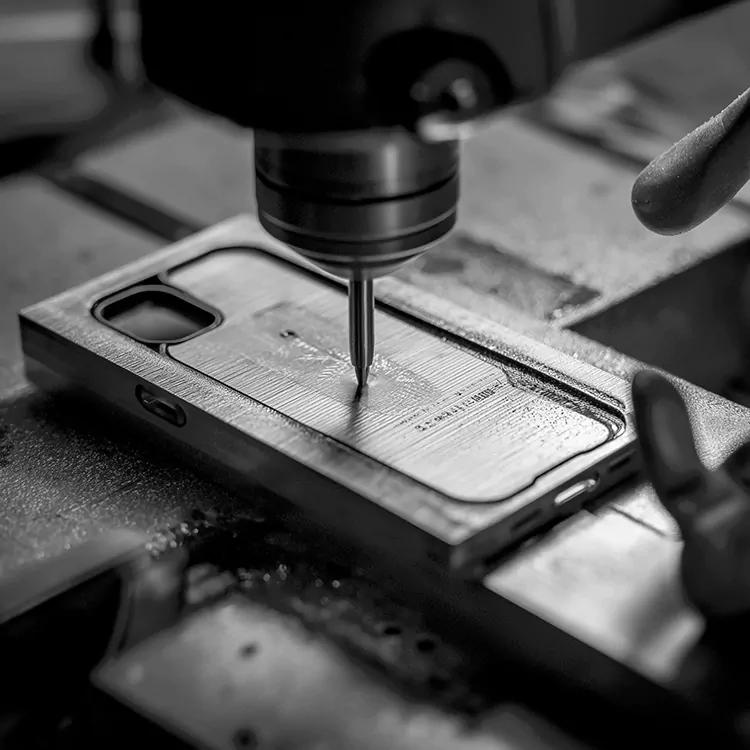
Wysokiej jakości szwajcarska obróbka tokarska firmy Honmor to wysoce precyzyjny proces toczenia CNC dla małych, smukłych komponentów; Dzięki tej technologii Honmor pomaga klientom dostosowywać, zamawiać i pozyskiwać części dla sektorów medycznego, elektronicznego, motoryzacyjnego i zegarmistrzowskiego. Wykorzystuje tokarkę z wrzeciennikiem przesuwnym, aby uzyskać tolerancję ± 0,01 mm i zintegrować obróbkę wieloprocesową, aby uniknąć błędów mocowania. Honmor ściśle przestrzega norm ISO 9001/13485, co zapewnia niezawodne globalne zaopatrzenie w części precyzyjne.
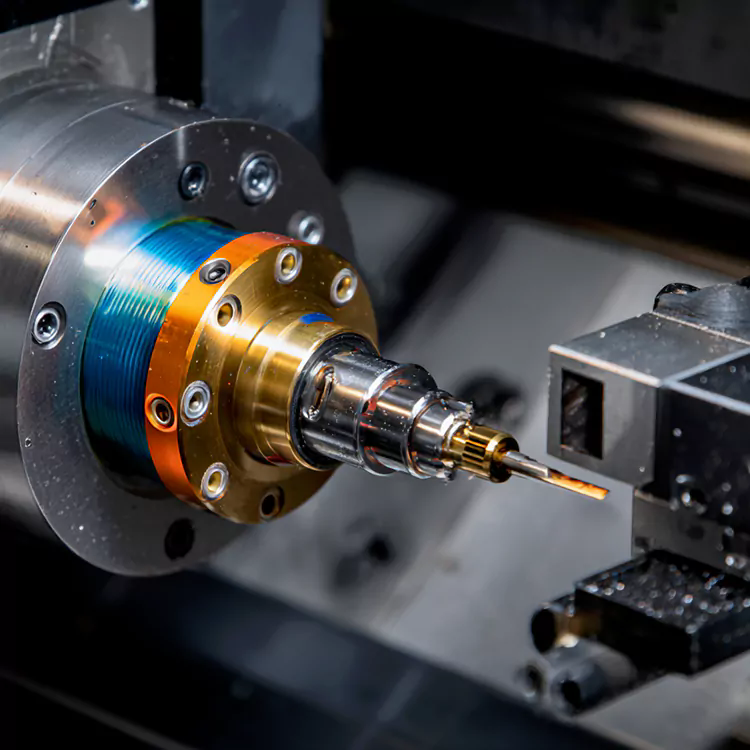
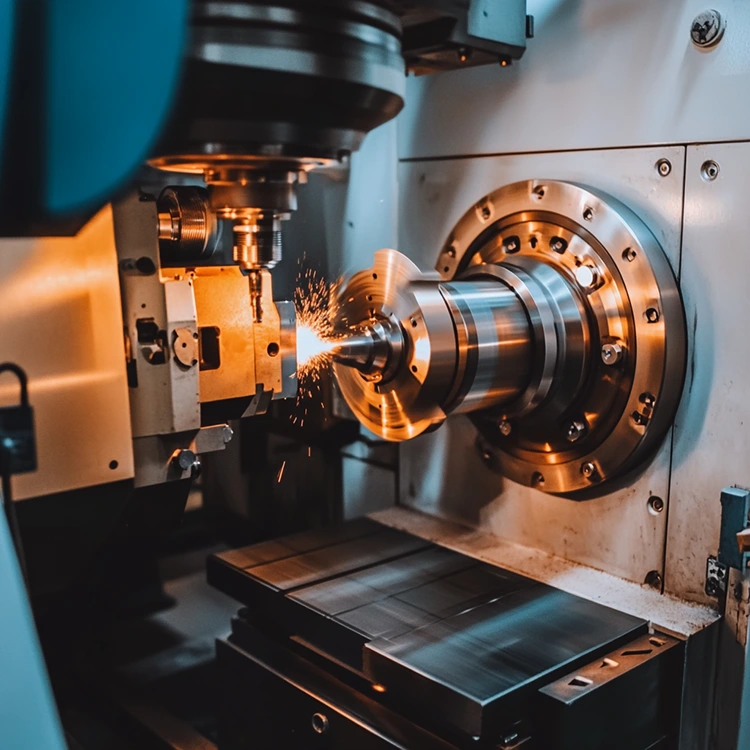
Honmor Custom Swiss Lathe Machining to wyspecjalizowany proces toczenia CNC, w którym wykorzystuje się tokarki z przesuwnym wrzeciennikiem (tokarki typu szwajcarskiego) do wytwarzania precyzyjnych elementów o małej średnicy — zazwyczaj o smukłych geometriach (stosunek długości do średnicy do 60:1) i złożonych cechach (mikrootwory, sekcje gwintowane, stożkowe końcówki). W odróżnieniu od tradycyjnych tokarek ze stałym wrzeciennikiem (które są podatne na odkształcenia od smukłych części), w procesie tym wykorzystuje się stałą tuleję prowadzącą, która podtrzymuje przedmiot obrabiany blisko narzędzi skrawających, co może zminimalizować wibracje i zapewnić bardzo wąskie tolerancje. Honmor prowadzi obróbkę na zaawansowanych tokarkach typu szwajcarskiego wyposażonych w oprzyrządowanie napędzane i wieloosiowy układ zawieszenia, które umożliwiają jednorazowe wykonanie 6-12 elementów bez dodatkowych operacji. Do powszechnie stosowanych materiałów zalicza się stal nierdzewną 316L klasy medycznej, łatwy w cięciu mosiądz C36000, stop tytanu Ti-6AI-4V i tworzywo konstrukcyjne PEEK. Poza tym wszystkie procedury przetwarzania przeprowadzane są w warsztacie termostatycznym, aby uniknąć odkształceń termicznych. Dzięki temu Honmor ma możliwość dostarczania produktów niezależnie od tego, czy klienci chcą dostosować małą partię części obrabianych na tokarce typu szwajcarskiego, czy kupić dużą partię komponentów (takich jak styki złączy elektronicznych). Honmor jest w stanie zapewnić dostosowane do indywidualnych potrzeb rozwiązanie, które może osiągnąć równowagę między precyzją, wydajnością i wydajnością materiału, skutecznie upraszczając proces zaopatrzenia.
Podstawowe zalety
Bardzo wąska tolerancja dla zastosowań precyzyjnych
Dzięki temu można osiągnąć tolerancję tak wąską jak ± 0,01 mm i koncentryczność mniejszą niż 0,08 mm, co jest krytyczne w przypadku części wymagających precyzyjnego dopasowania. Firma Honmor wykorzystuje ten proces do produkcji medycznych igieł do biopsji ze stali nierdzewnej 316L dla europejskiego klienta zajmującego się urządzeniami medycznymi. Igły miały tolerancję kąta zwężającej się końcówki wynoszącą ±0,1° i tolerancję położenia wewnętrznego światła wynoszącą ±0,15 mm, co zapewnia dokładne pobieranie próbek tkanki bez obrażeń pacjenta. W porównaniu z tradycyjną obróbką tokarską, ten rodzaj procesu może zmniejszyć błędy montażu o 80%, szczególnie nadaje się do części o dużej wartości, takich jak kołki czujników elektronicznych lub elementy mechanizmu zegarka.
Efektywna integracja wielu procesów
Tokarki typu szwajcarskiego wykorzystują zintegrowaną konstrukcję narzędzi napędzanych i wieloosiowych, dzięki czemu są w stanie wykonywać toczenie, frezowanie, wiercenie i gwintowanie w jednym ustawieniu, eliminując skumulowane błędy wynikające z powtarzającego się mocowania. Na przykład klient z Chin zajmujący się elektroniką potrzebował mosiężnych styków złącza USB-C (o średnicy 0,6 mm) z 3 mikrootworami (o średnicy 0,15 mm) i gwintowaną częścią: proces obróbki tokarskiej firmy Honmor zakończył każdą część w 45 sekund w porównaniu do 2 minut w przypadku tradycyjnych tokarek (co wymagało 3 etapów mocowania). Wydajność ta skraca cykle produkcyjne o 50% w przypadku złożonych małych części, pomagając klientom dotrzymać napiętych terminów wprowadzenia na rynek w przypadku zamówień lub dostaw hurtowych.
Doskonała obrabialność smukłych części
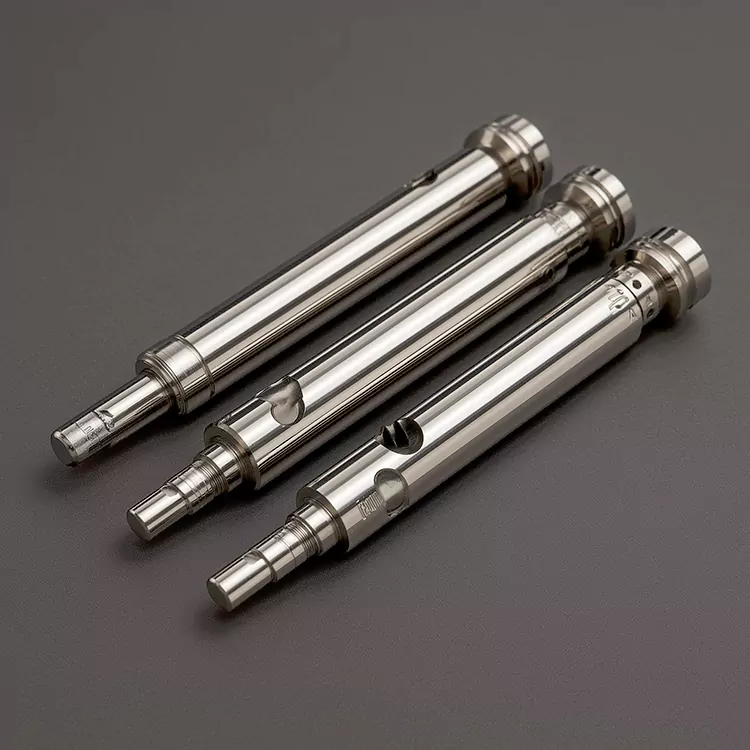
Znajdująca się w nim tuleja prowadząca rozwiązuje problem ugięcia występujący w tradycyjnych tokarkach podczas obróbki smukłych części (stosunek długości do średnicy >30:1). W tym procesie firma Honmor obrobiła mosiężne wały czujników samochodowych o średnicy 0,8 mm i długości 40 mm (L/D=50:1) — każdy wał zachował tolerancję prostoliniowości ±0,002 mm bez śladów zginania i wibracji. Jeśli chodzi o klientów potrzebujących długich i cienkich części (takich jak trzonki cewników medycznych, sworznie wtryskiwaczy paliwa samochodowego), jest to jedyne wykonalne i stabilne rozwiązanie zapewniające stabilność wymiarową, co pomaga uniknąć kosztownego odrzucenia części spowodowanego deformacją.
Silna zdolność adaptacji materiału
Proces Honmor dotyczący tego produktu pozwala na obróbkę szerokiej gamy materiałów, od miękkiego metalu po twarde, odporne na korozję stopy, a nawet konstrukcyjne tworzywa sztuczne. W przypadku miękkich materiałów narzędzia skrawające o dużej prędkości (do 3000 m/min) skracają czas obróbki; w przypadku twardych stopów narzędzia z sześciennego azotku boru (CBN) utrzymują ostrość krawędzi, aby uniknąć zużycia narzędzia. Firma Honmor wykorzystała PEEK do produkcji medycznych endoskopowych rurek prowadzących w procesie szwajcarskiej obróbki tokarskiej — części te miały tolerancję ±0,003 mm i były odporne na sterylizację w wysokiej temperaturze (autoklawowanie 121℃), spełniając normy ISO 13485. Ta możliwość dostosowania umożliwia klientom pozyskiwanie różnorodnych, małych, precyzyjnych części od jednego dostawcy, co upraszcza zarządzanie zaopatrzeniem.
Parametry techniczne
|
Parametr Pozycja |
Jednostka |
Standardowa wartość Honoru |
Konfigurowalny zakres |
Znaczenie aplikacji |
|
Materiały nadające się do obróbki |
- |
Stal nierdzewna 316L, mosiądz C36000, Ti-6Al-4V, PEEK |
Stal nierdzewna 440C, 6061Al, POM, Ti-6Al-7Nb |
316L/Ti-6Al-4V: medyczny; C36000: elektronika; PEEK: wysokotemperaturowy |
|
Tolerancja obróbki |
mm |
±0,001 |
±0,0008 (ultraprecyzja) - ±0,003 (standard) |
±0,0008: części zegarków; ±0,001: wyroby medyczne; ±0,003: czujniki samochodowe |
|
Chropowatość powierzchni |
µm (Ra) |
0.1 |
0,08 (lakier lustrzany) - 0,8 (wykończenie matowe) |
0,08 μm: medyczne części kontaktowe; 0,8 μm: wewnętrzne części konstrukcyjne |
|
Minimalna średnica części |
mm |
0.08 |
0,05 - 0,5 |
0,05 mm: kołki mikroelektrod; 0,5 mm: igły do biopsji |
|
Maksymalny stosunek długości do średnicy |
L/D |
50:1 |
30:1 - 60:1 |
60:1: trzony cewników medycznych; 30:1: piny złącza samochodowego |
|
Cykl produkcyjny |
Sekundy/część |
30 - 120 |
15 (proste części) - 240 (złożone części) |
15s: zaciski mosiężne; 240s: Części medyczne Ti-6Al-4V |
|
Zgodność twardości |
HRC |
≤60 |
≤20 (miękki Al) - ≤65 (twardy 440C) |
≤20: części aluminiowe; ≤65: odporne na zużycie części 440C |
Pola aplikacji
Branża wyrobów medycznych
Obróbka tokarska szwajcarska ma kluczowe znaczenie w przypadku wyrobów medycznych wymagających miniaturyzacji i precyzji, takich jak prowadniki ze stali nierdzewnej 316L, śruby do implantów ortopedycznych Ti-6AI-7Nb i trzonki narzędzi endoskopowych PEEK. Prowadnice wyprodukowane przez firmę Honmor dla amerykańskiej firmy produkującej urządzenia mają podwójną cechę: powierzchnię z mikrorowkami zapewniającą płynną nawigację naczyniową oraz pozłacaną końcówkę zapewniającą widoczność w promieniach rentgenowskich. Prowadnice przeszły test ponad 10 000-krotnego zginania bez uszkodzeń zmęczeniowych, spełniając normy wyrobu medycznego CE klasy III. W przypadku śrub implantacyjnych, te produkowane na tokarce szwajcarskiej firmy Honmor zapewniają dokładne dopasowanie pomiędzy gwintami a tkanką kostną, co może zmniejszyć ryzyko rewizji implantu o 15%.
Elektronika użytkowa i mikro
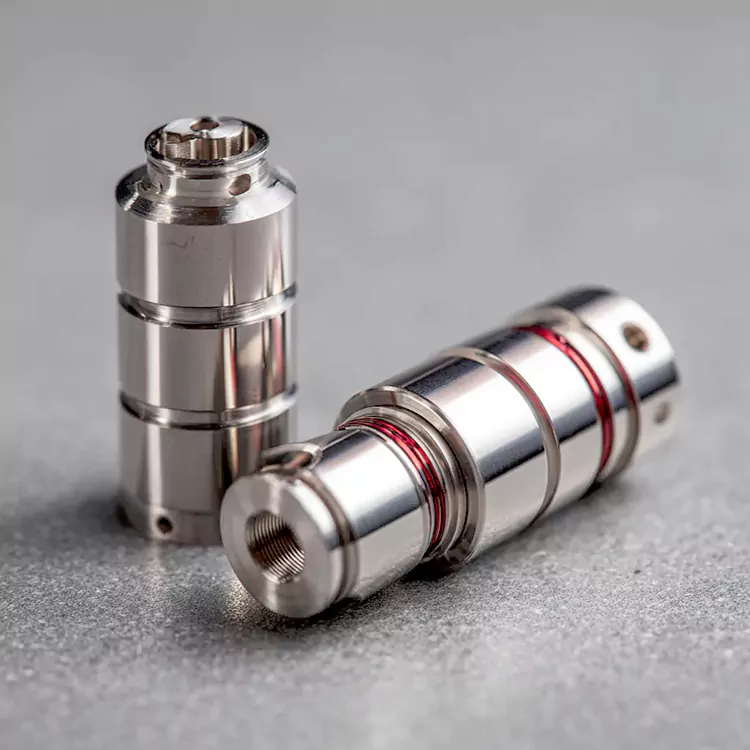
W dziedzinie elektroniki proces umożliwia wytwarzanie małych precyzyjnych części, takich jak mosiężne styki złącza USB4, aluminiowe zaciski baterii smartwatcha i sondy czujnikowe ze stali nierdzewnej 440C. Kiedyś firma Honmor wyprodukowała 500 000 mosiężnych styków złączy dla południowokoreańskiego przedsiębiorstwa zajmującego się elektroniką użytkową. Części te wymagały tolerancji rowków poprzecznych wynoszącej ±0,01 mm, aby zapewnić kompatybilne wtyczki z kablami, a ponadto ich cynowana powierzchnia utrzymuje stabilną przewodność. Z opinii klientów wynika, że w przypadku części produkowanych przez firmę Honmor wskaźnik defektów wynosi zaledwie 0,3%, czyli znacznie mniej niż 2% u poprzedniego dostawcy. W przypadku terminali smartwatcha proces ten obejmował 3 stopniowane średnice ze ścisłą tolerancją ± 0,02 mm, idealnie pasującą do smukłej grubości zegarka.
Motoryzacja i pojazdy nowej energii
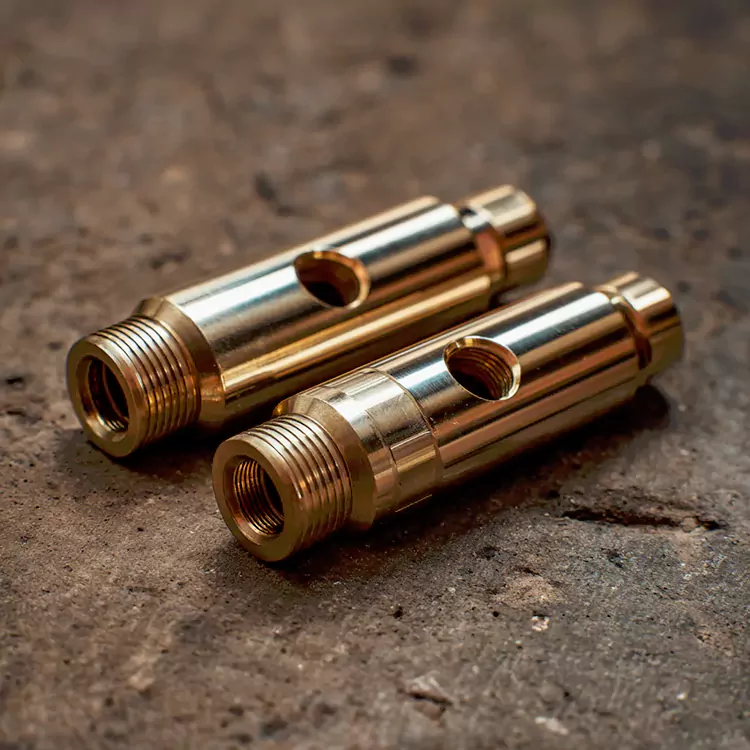
Przemysł motoryzacyjny polega na szwajcarskich tokarkach do obróbki małych precyzyjnych elementów, takich jak wały czujników temperatury akumulatorów NEV ze stali nierdzewnej 304, rdzenie zaworów przekładni 42CrMo i mosiężne sworznie wtryskiwaczy paliwa. Wiodąca chińska marka pojazdów napędzanych energią elektryczną zakupiła partię wałków czujników, które miały tolerancję głębokości spiralnego rowka wynoszącą ±0,03 mm, aby zapewnić dokładną kontrolę temperatury, a ich odporna na korozję powierzchnia wytrzymywała kontakt z elektrolitem akumulatorowym. Wały te nie wykazują pogorszenia wydajności po teście trwałości wynoszącym 50 000 km. W przypadku rdzeni zaworów przekładni proces ten pozwala osiągnąć tolerancję położenia ± 0,02 mm i zmniejszyć hałas o 12%
Proces zakupów i dostosowywania
● Komunikacja w zakresie popytu i optymalizacja projektu
● Podpisanie oferty i umowy
● Próbna produkcja i kontrola jakości
● Produkcja masowa i dostawa globalna
Zalety usług Honmor
Honmor ma ponad 12-letnie doświadczenie i posiada oficjalne certyfikaty, takie jak ISO 9001, AS9100 i IATF 16949. Nasza fabryka oferuje całodobową obsługę posprzedażną i utrzymuje trzymiesięczny zapas części zamiennych, aby sprostać potrzebom powracających klientów. Produkty można wymienić bezpłatnie w ciągu sześciu miesięcy, zgodnie z potrzebami klienta w zakresie zakupów lub zamówień.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Bild 15#, 2. strefa przemysłowa, wioska MaAnShan, miasto Shajing, dystrykt Bao'an, Shenzhen, Guangdong, Chiny
-
Tel
-
E-mail
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
Zalecenia dotyczące wiadomości