

Precyzyjne toczenie tokarskie typu szwajcarskiego do skomplikowanych części
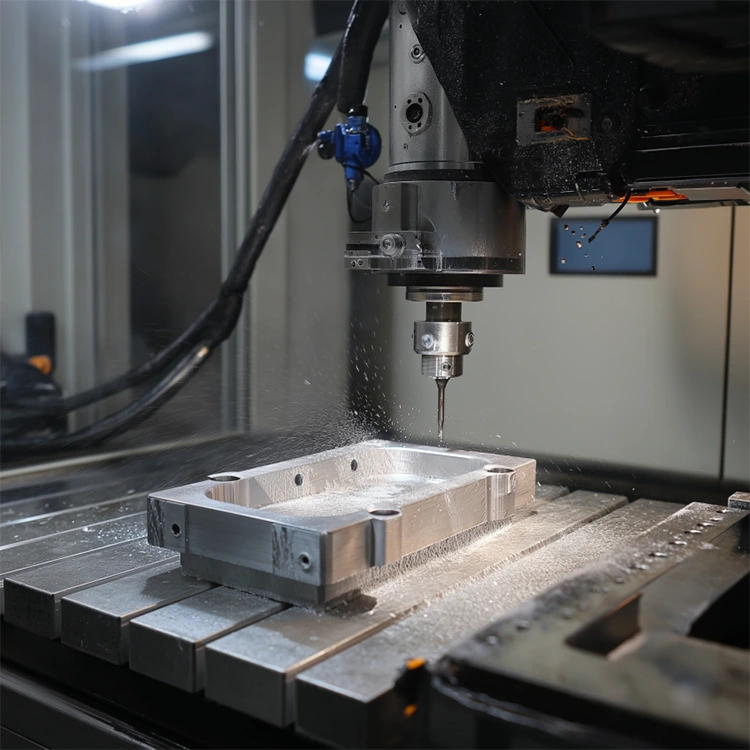
Precyzyjne toczenie tokarskie typu szwajcarskiego do skomplikowanych części produkowane przez producenta Honmor to wysoce precyzyjny proces obróbki złożonych, smukłych komponentów; Honmor pomaga klientom dostosowywać, zamawiać i pozyskiwać te części dla sektorów medycznego, elektronicznego i motoryzacyjnego. Wykorzystuje tokarkę typu szwajcarskiego do jednorazowej obróbki wykańczającej elementów wielocharakterystycznych, spełniających wymóg tolerancji ±0,01mm. Honmor ściśle przestrzega norm ISO 9001/13485, zapewniając niezawodne globalne zaopatrzenie w złożone części.
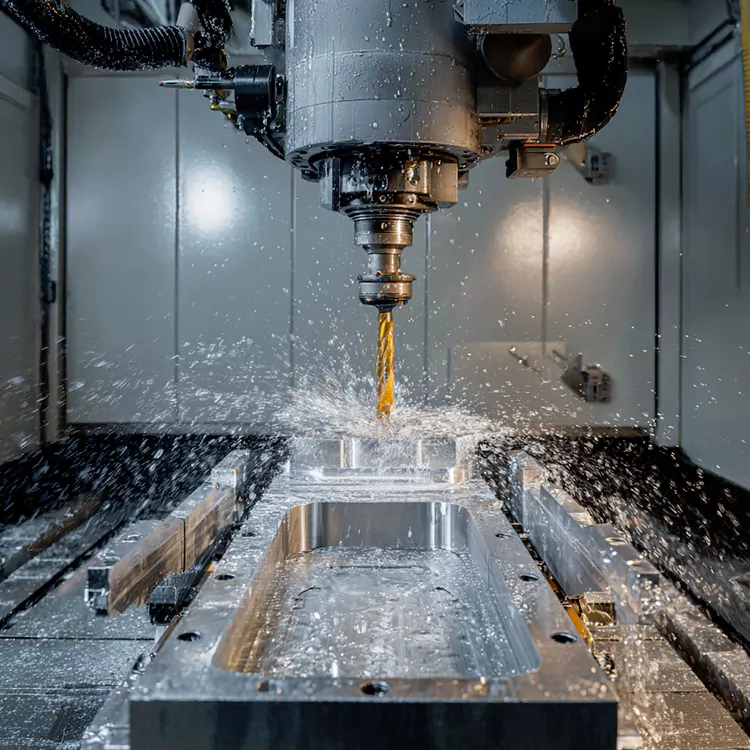
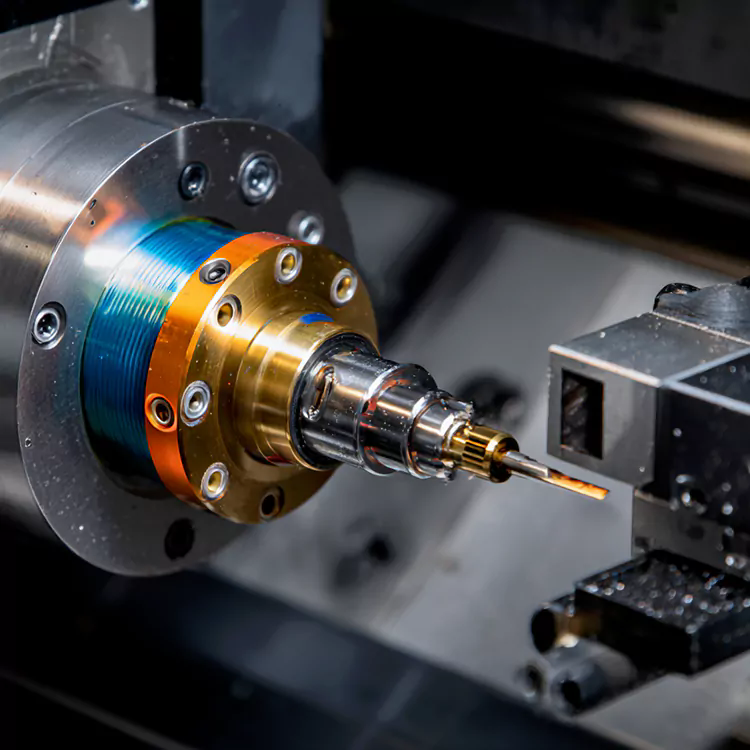
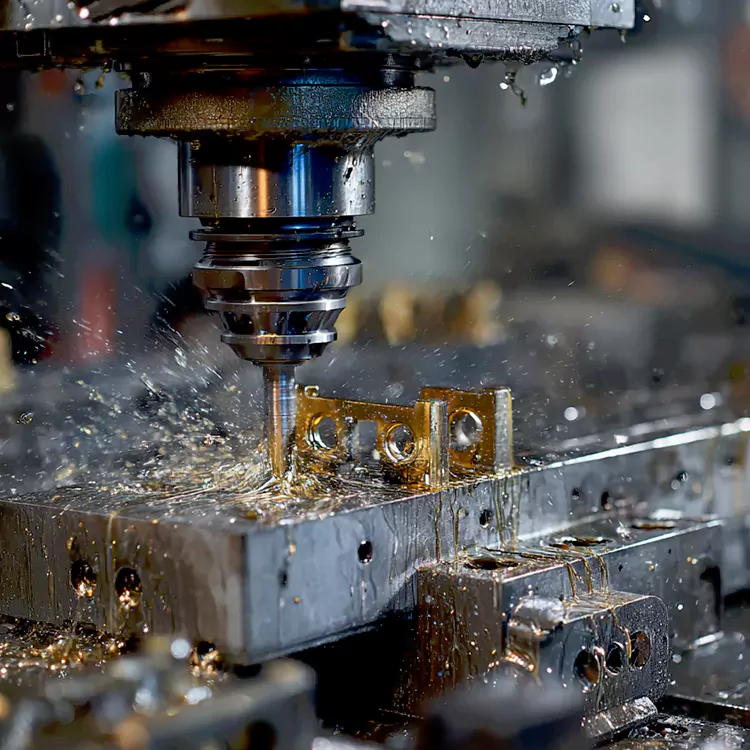
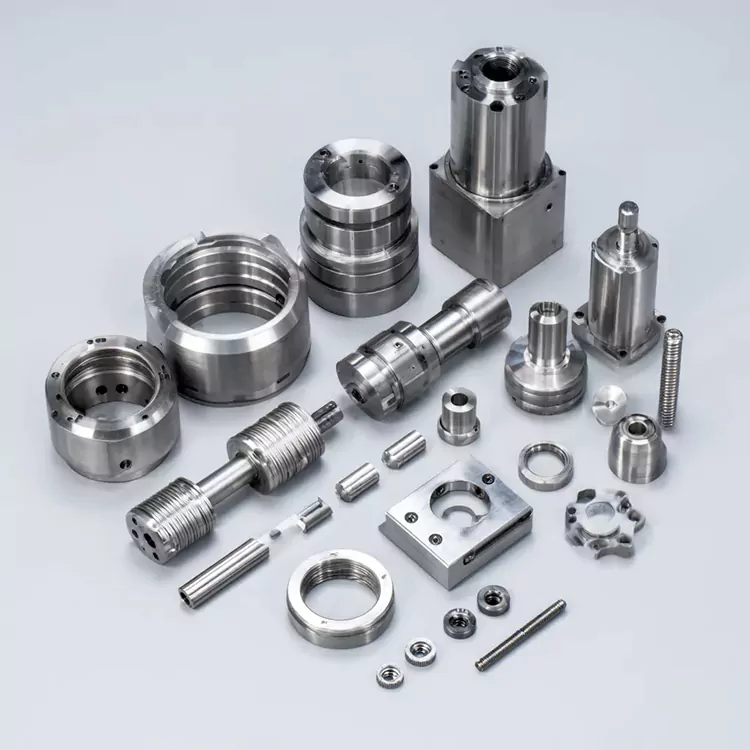
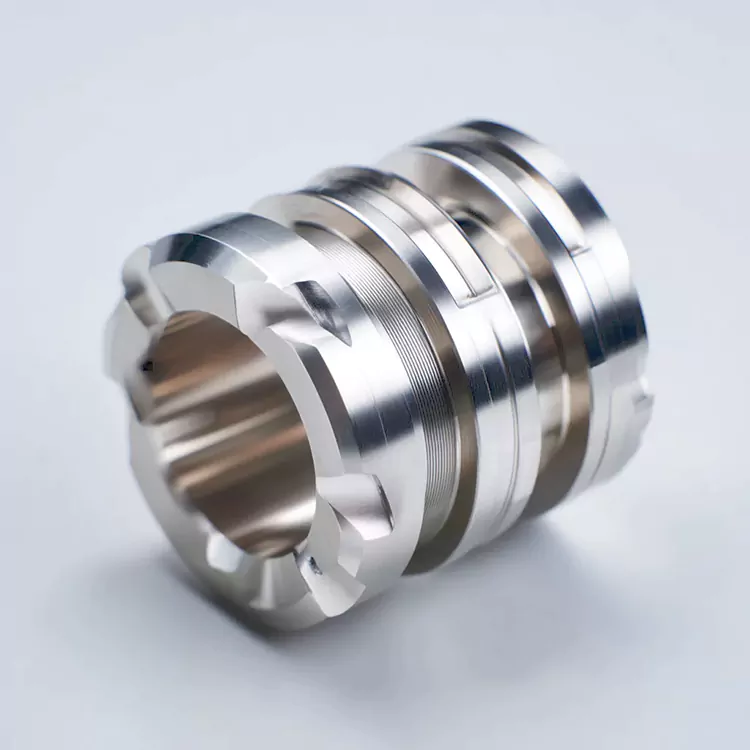
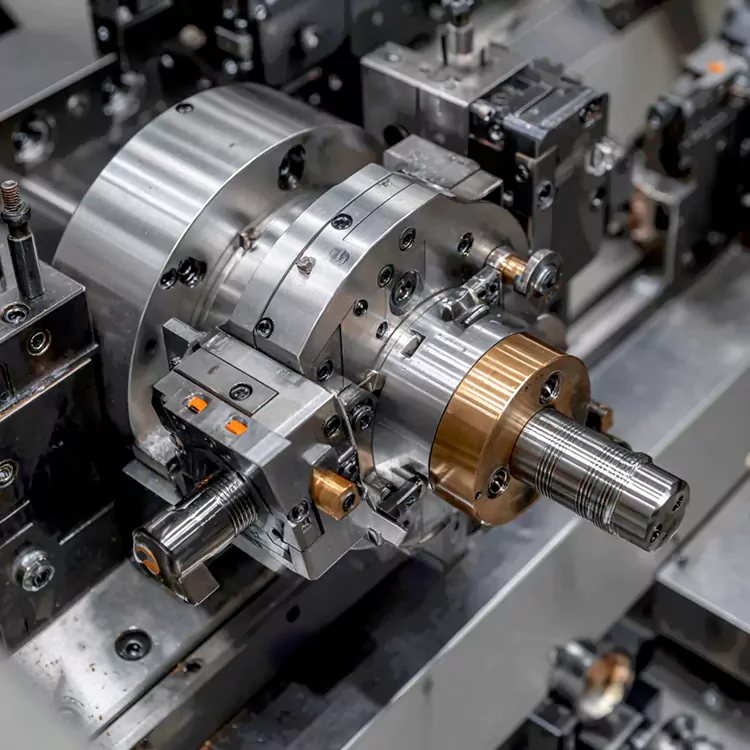
Jakość Precyzyjne toczenie tokarskie typu szwajcarskiego do skomplikowanych części firmy Honmor odnosi się do specjalistycznego procesu obróbki CNC, w którym wykorzystuje się tokarki typu szwajcarskiego (tokarki z przesuwnym wrzeciennikiem) do wytwarzania precyzyjnych elementów o złożonej strukturze — charakteryzujących się smukłą geometrią (stosunek długości do średnicy do 50:1), integracją wielu funkcji (takich jak: mikrootwory, nachylone rowki, sekcje gwintowane) i wyjątkowo szczelna tolerancje. W przeciwieństwie do tradycyjnego toczenia na tokarce (która radzi sobie ze skomplikowanymi częściami wymagającymi wielu etapów mocowania), w procesie tym wykorzystuje się unikalną konstrukcję tokarki typu szwajcarskiego: stałą tuleję prowadzącą, która podtrzymuje przedmiot obrabiany blisko narzędzia tnącego, minimalizując ugięcie nawet w przypadku części o średnicy 0,1 mm; plus zintegrowane oprzyrządowanie na żywo (frezowanie, wiercenie, gwintowanie) i wieloosiowe połączenie (osie X/Y/Z/C/A), umożliwiające jednorazowe wykonanie 8-12 złożonych operacji bez operacji dodatkowych. Firma Honmor specjalizuje się w tym procesie, wykorzystując wysokiej klasy tokarki typu szwajcarskiego (Tornos GT26, Star SR-32J) oraz narzędzia skrawające z węglika/wolframu zoptymalizowane pod kątem różnych materiałów, w tym stali nierdzewnej klasy medycznej (316L), stopu tytanu (Ti-6Al-4V) i mosiądzu automatowego (C36000). Każda część jest obrabiana w warsztacie ze stabilizacją temperatury (22 ± 0,3 ℃), aby uniknąć odkształceń termicznych, osiągając tolerancje tak wąskie jak ± 0,001 mm i chropowatość powierzchni do Ra 0,1 μm. Niezależnie od tego, czy klienci potrzebują dostosować toczenie na tokarce szwajcarskiej w małych partiach do skomplikowanych części (takich jak mikroczęści medyczne), czy zamówić komponenty w dużych partiach (takie jak: mikrozłącza elektroniczne), Honmor dostosowuje parametry procesu, aby zrównoważyć złożoność, precyzję i wydajność – upraszczając pozyskiwanie skomplikowanych części trudnych do obróbki.
Podstawowe zalety
Złożona funkcja Jednorazowa obróbka w celu ograniczenia błędów
Największą zaletą precyzyjnego toczenia tokarskiego typu szwajcarskiego do skomplikowanych części jest możliwość zintegrowania wielu procesów (toczenie, frezowanie, wiercenie, gwintowanie) w jednym ustawieniu, eliminując skumulowane błędy wynikające z powtarzającego się mocowania. Na przykład klient medyczny potrzebował prowadnika cewnika ze stali nierdzewnej 316L (o średnicy 0,8 mm) z 3 mikrootworami (o średnicy 0,2 mm), 2 gwintowanymi odcinkami (M0,5) i stożkową końcówką – tokarka typu szwajcarskiego firmy Honmor wykonała wszystkie operacje w 90 sekund na każdą część, z tolerancją położenia ± 0,0015 mm pomiędzy otworami i gwintami. Tradycyjne tokarki wymagałyby 4 etapów mocowania, co prowadziłoby do odchylenia tolerancji wynoszącego ±0,005 mm lub więcej. Kiedy klienci dostosowują tak złożone części, inżynierowie Honmor optymalizują ścieżkę narzędzia i sekwencję procesu (np. wiercenie mikrootworów przed obróceniem stożka), aby zapewnić wyrównanie elementów i zmniejszyć współczynnik odrzutów do mniej niż 0,5% – co jest kluczową zaletą w przypadku złożonych komponentów o wysokiej wartości.
Doskonała precyzyjna kontrola w przypadku smukłych, skomplikowanych części
Smukłe części, takie jak średnica 1 mm i długość 50 mm, są podatne na wibracje i ugięcie podczas obróbki, jednak konstrukcja tulei prowadzącej tokarki typu szwajcarskiego do toczenia skomplikowanych części może skutecznie rozwiązać ten problem. Tuleja prowadząca mocuje obrabiane części w odległości 1-2 mm od narzędzi skrawających i ogranicza ugięcie do mniej niż 0,05 mm. Honmor posiada tokarkę Tornos GT26, wyposażoną we wrzeciona z łożyskami powietrznymi, które mogą jeszcze bardziej poprawić precyzję, na przykład gdy klienci muszą obrobić mosiężny sworzeń złącza elektronicznego z rowkiem krzyżowym, w procesie tym można uzyskać tolerancję położenia rowka ± 0,01 mm i koncentryczność mniejszą niż 0,08 mm. Tak precyzyjny poziom zapewnia idealne dopasowanie skomplikowanych części i współpracujących komponentów (takich jak styki złączy i płytki drukowane), co pozwala uniknąć błędów montażowych, które często zdarzają się w tradycyjnie obrabianych częściach.
Silna zdolność adaptacji materiału do różnorodnych, złożonych potrzeb
Tokarki typu szwajcarskiego firmy Honmor umożliwiają obróbkę miękkich metali, takich jak mosiądz C36000 i aluminium 6061, po twarde stopy odporne na korozję (takie jak TI-6AI-4V, stal nierdzewna 440C), które są niezbędne w przypadku skomplikowanych części z różnych gałęzi przemysłu. W przypadku miękkich materiałów metalowych Honmor stosuje narzędzia skrawające o dużej prędkości, aby zapobiec deformacji materiału; jeśli chodzi o twarde materiały stopowe, Honmor stosuje obróbkę przy niskich prędkościach i wysokim momencie obrotowym za pomocą narzędzi z sześciennego azotku boru, aby zachować ostrość krawędzi. Na przykład podczas obróbki śrub do implantów medycznych Ti-6AI-4V w procesie Honmor można uzyskać tolerancję gwintu ISO 4H i chropowatość powierzchni Ra0,8 μm, spełniając normy ISO 13485. Taka zdolność dostosowywania materiału pomaga klientom kupować złożone części do wielu scenariuszy od jednego dostawcy, co znacznie upraszcza zarządzanie zaopatrzeniem.
Parametry techniczne
|
Parametr Pozycja |
Jednostka |
Standardowa wartość Honoru |
Konfigurowalny zakres |
Znaczenie aplikacji |
|
Materiały nadające się do obróbki |
- |
316L, Ti-6Al-4V, Mosiądz C36000, 6061Al |
Stal nierdzewna 440C, Ti-6Al-7Nb, mosiądz C26000 |
316L/ Ti-6Al-4V: medyczny; C36000: elektronika |
|
Minimalna średnica |
mm |
0.1 |
0,05 - 0,5 |
0,05mm: mikroigły medyczne; 0,5 mm: małe piny elektroniczne |
|
Maksymalny stosunek długości do średnicy |
L/D |
50:1 |
30:1 - 60:1 |
60:1: smukłe części cewnika medycznego; 30:1: wałki czujników samochodowych |
|
Tolerancja obróbki |
mm |
±0,001 |
±0,0008 (ultraprecyzja) - ±0,003 (standard) |
±0,0008: implanty medyczne; ±0,002: złącza elektroniczne |
|
Chropowatość powierzchni |
µm (Ra) |
0.1 |
0,08 (lustro) - 0,8 (mat) |
0,08 μm: medyczne części kontaktowe; 0,8 μm: wewnętrzne złożone części |
|
Złożona pojemność funkcji |
- |
8-12 elementów/część (otwory, rowki, gwinty) |
5-15 funkcji/część |
15 funkcji: wielofunkcyjne części medyczne; 5 funkcji: proste części elektroniczne |
|
Cykl produkcyjny |
Sekundy/część |
60 - 180 |
30 (proste, złożone części) - 300 (bardzo złożone części) |
lata 30.: mosiężne piny elektroniczne; Lata 300.: Części medyczne Ti-6Al-4V |
Pola aplikacji
Przemysł wyrobów medycznych
Toczenie na tokarce szwajcarskiej do skomplikowanych części jest niezbędne w przypadku wyrobów medycznych wymagających miniaturyzacji i wielofunkcyjności, takich jak prowadniki cewników (316L, średnica 0,8 mm z 3 mikrootworami), wały efektorów końcowych robotów chirurgicznych (Ti-6Al-4V, końcówka stożkowa + część gwintowana) i łączniki implantów dentystycznych (Ti Grade 2, sześciokąt wewnętrzny + gwint zewnętrzny). Honmor dostarcza europejskiemu producentowi wyrobów medycznych prowadniki cewników 316L — te złożone części, obrabiane za pomocą precyzyjnej tokarki typu szwajcarskiego, mają tolerancję położenia mikrootworów wynoszącą ±0,0015 mm, aby zapewnić dokładne podanie leku, a ich chropowatość powierzchni Ra wynosząca 0,1 μm zapobiega podrażnieniom tkanek. Prowadnice bez uszkodzeń zmęczeniowych po próbie 10 000 zginania, spełniające normy wyrobów medycznych klasy III CE. W przypadku wałów robotów chirurgicznych części Ti-6Al-4V firmy Honmor łączą 4 złożone cechy (stożek, gwint, rowek, otwór) w jednym ustawieniu, skracając czas montażu dla klienta o 60% w porównaniu z tradycyjną obróbką.
Elektronika użytkowa i mikroelektronika
W elektronice proces ten umożliwia produkcję złożonych mikroelementów do zminiaturyzowanych urządzeń, takich jak styki złącza USB4 (mosiądz C36000, średnica 0,6 mm z rowkiem krzyżowym + pozłacana końcówka), zaciski baterii smartwatcha (6061Al, średnica 0,5 mm z przekrojami schodkowymi) i sondy czujników (stal nierdzewna 440C, średnica 0,7 mm z zamkniętym otworem). Jeden z południowokoreańskich producentów smartfonów zakupił od firmy Honmor 500 000 styków złącza USB-C, a firma Honmor obrobiła je w procesie precyzyjnego toczenia na tokarce szwajcarskiej w celu uzyskania złożonych części, przy czym części te mają wymaganą tolerancję szerokości rowka poprzecznego ±0,01 mm, aby zapewnić kompatybilność wtykową z kablami, a ich pozłacana powierzchnia może utrzymać stabilną przewodność. Klient zgłosił wskaźnik defektów na poziomie 0,3%, znacznie niższy niż wskaźnik wynoszący 2% u jego poprzedniego dostawcy. W przypadku terminali smartwatcha części Honmor 6061Al składają się z 3 stopniowanych sekcji (średnice 0,5/0,4/0,3 mm) z tolerancją ± 0,002 mm, co pasuje do smukłej konstrukcji zegarka (grubość 4,5 mm).
Motoryzacja i pojazdy nowej energii
Przemysł motoryzacyjny wykorzystuje tego rodzaju proces podczas obróbki skomplikowanych, precyzyjnych części czujników i układów sterowania, w tym wałów czujników temperatury akumulatorów NEV, rdzeni zaworów skrzyni biegów i sworzni wtryskiwaczy paliwa. Honmor produkuje wały czujników ze stali nierdzewnej 304 dla chińskich przedsiębiorstw NEV. Te złożone części są produkowane przez precyzyjne toczenie na tokarce szwajcarskiej i mają tolerancję spiralnego rowka wynoszącą ±0,05 mm, aby zapewnić dokładne wykrywanie temperatury, a ich powierzchnia odporna na korozję jest w stanie wytrzymać ekspozycję na elektrolit w akumulatorze. Tymczasem wały te przeszły test wytrzymałości marki i 50 000 km jazdy ze stabilną wydajnością. W przypadku rdzeni zaworów przekładniowych w częściach 42CrMo firmy Honmor zastosowano dwa nachylone otwory z tolerancją położenia ± 0,02 mm, aby zapewnić płynną pracę zaworu, redukując drgania przekładni o 15%.
Zalety usług Honmor
Firma Honmor koncentruje się na produkcji części toczonych z tytanu o wysokiej tolerancji, dzięki ponad 12-letniemu doświadczeniu i szeregowi oficjalnych certyfikatów, takich jak ISO 9001, AS9100 i IATF 16949 i tak dalej.
Obsługa posprzedażna 7*24 godziny: klienci mogą w dowolnym momencie skonsultować się z postępem obróbki lub problemami z jakością.
Stałym klientom Honmor zapewnia rezerwy magazynowe (3-miesięczne zapasy często zamawianych części), aby skrócić czas dostawy. Dodatkowo, jeśli części mają wady jakościowe (czynniki inne niż ludzkie), Honmor oferuje bezpłatną wymianę w ciągu 6 miesięcy, rozwiewając obawy klientów pozyskujących lub zamawiających części toczone z tytanu.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Bild 15#, 2. strefa przemysłowa, wioska MaAnShan, miasto Shajing, dystrykt Bao'an, Shenzhen, Guangdong, Chiny
-
Tel
-
E-mail
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
Zalecenia dotyczące wiadomości